Lame circolari per metalli HSS DMo5 e HSS-E (EMo5Co5)
Lame circolari per metalli in HSS DMo5 (M2) e HSS EMo5Co5 legato al cobalto (HSS-E, M35) per segatrici circolari a freddo e segatrici circolari automatiche: Ø 200–450 mm, foro 32, 40 o 50 mm, numero di denti selezionabile in base al diametro, trattate al vapore o con rivestimento TiN, TiCN o TiAlN. Fori di trascinamento per tutti i produttori, riaffilabili. Ordine entro mezzogiorno, spedizione in giornata. Guida alla scelta & FAQ
Sottocategorie
Prodotti (selezione)
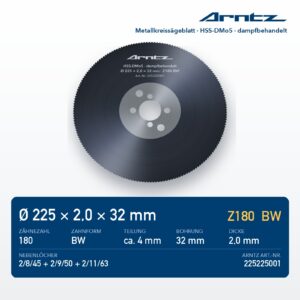
ARNTZ Metallkreissägeblatt HSS-DMo5 225x2,0x32 Z180 BW dampfbehandelt (225225001)
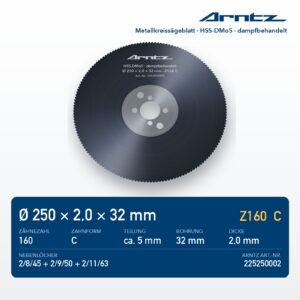
ARNTZ Metallkreissägeblatt HSS-DMo5 250x2,0x32 Z160 C dampfbehandelt (225250002)
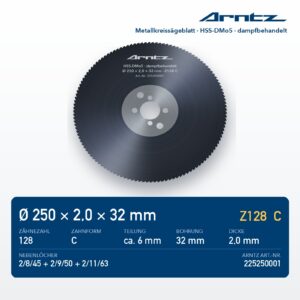
ARNTZ Metallkreissägeblatt HSS-DMo5 250x2,0x32 Z128 C dampfbehandelt (225250001)
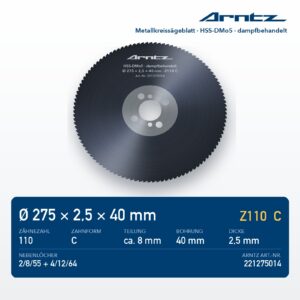
ARNTZ Metallkreissägeblatt HSS-DMo5 275x2,5x40 Z110 C dampfbehandelt (221275014)
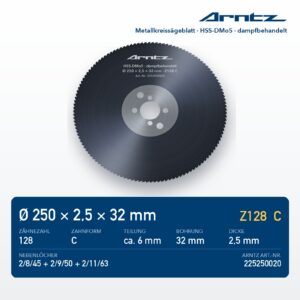
ARNTZ Metallkreissägeblatt HSS-DMo5 250x2,5x32 Z128 C dampfbehandelt (225250020)
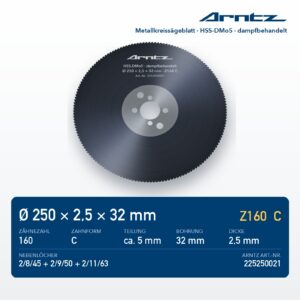
ARNTZ Metallkreissägeblatt HSS-DMo5 250x2,5x32 Z160 C dampfbehandelt (225250021)
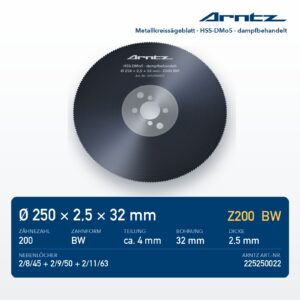
ARNTZ Metallkreissägeblatt HSS-DMo5 250x2,5x32 Z200 BW dampfbehandelt (225250022)
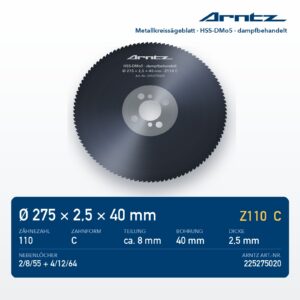
ARNTZ Metallkreissägeblatt HSS-DMo5 275x2,5x40 Z110 C dampfbehandelt (225275020)
Vedi tutti i 496 prodotti nello shop
Pagine prodotto, carrello e cassa sono in tedesco. Domande? Telefono +49 9346 92230 o WhatsApp +49 171 4189690 – rispondiamo anche in inglese.
Scegliere bene le lame circolari per metalli: materiale, misura e numero di denti
Una lama circolare per metalli – detta anche lama circolare HSS o lama per sega a freddo – è una lama in acciaio rapido (HSS) per segatrici circolari per metalli a bassa velocità. Taglia pieni, tubi e profilati in acciaio, inox e metalli non ferrosi con lubrorefrigerazione, a velocità di taglio per lo più da 10 a 50 m/min. La superficie di taglio risulta pulita e con poca bava, e la lama si può riaffilare più volte.
Per la scelta servono cinque dati: materiale della lama (HSS DMo5 o HSS EMo5Co5), superficie, misura (diametro × spessore × foro), numero di denti e i fori di trascinamento della Sua macchina. Nei nostri configuratori sceglie liberamente misura, numero di denti e forma del dente; dopo il diametro compaiono solo i numeri di denti adatti, con indicazione del passo.
HSS DMo5 o HSS EMo5Co5?
| Materiale | Impiego | Versioni |
|---|---|---|
| HSS DMo5 M2 · 1.3343 | Acciai da costruzione e standard fino a ca. 800 N/mm², tubi, profilati e pieni; anche alluminio e metalli non ferrosi | trattata al vapore · TiN · TiCN · TiAlN |
| HSS EMo5Co5 HSS-E · M35 · 1.3243 | con ca. 5 % di cobalto: inox (V2A, V4A), acciai tenaci e ad alta resistenza, tagli in serie | trattata al vapore · TiN · TiCN · TiAlN |
Superficie: trattata al vapore, TiN, TiCN o TiAlN
- Trattata al vapore – strato di ossido di ferro (Fe₃O₄), trattiene il lubrorefrigerante sul dente, meno incollamenti; lo standard economico per l'acciaio.
- TiN (nitruro di titanio, color oro) – strato duro per una durata maggiore.
- TiCN (carbonitruro di titanio) – ancora più duro, per profilati, tubi, tagli interrotti e velocità di taglio più elevate.
- TiAlN (nitruro di titanio e alluminio) – resistente alla temperatura quando il tagliente si scalda, ad es. in inox e acciai ad alta resistenza. Non per alluminio.
Per alluminio e metalli non ferrosi forniamo su richiesta lame lucide, non rivestite, in tutte le misure.
Misure e numeri di denti
Il passo dei denti è la distanza da dente a dente: T = π × D ÷ Z. Tubi e profilati a parete sottile richiedono un passo fine (circa T3–T5), il pieno un passo grosso (circa T8–T14) – dovrebbero essere sempre in presa almeno due o tre denti. Tabelle dettagliate per materiale e sezione si trovano nella guida Velocità di taglio e numero di giri.
| Diametro | Spessore × foro (mm) | Numero di denti a scelta | Esempio |
|---|---|---|---|
| Ø 200 mm | 1,8 × 32, 2,0 × 32 | Z60–Z200 (T 3,1–10,5 mm) | Z60–Z200 |
| Ø 210 mm | 2,0 × 32 | Z60–Z200 (T 3,3–11,0 mm) | Z60–Z200 |
| Ø 225 mm | 2,0 × 32, 2,0 × 40 | Z60–Z220 (T 3,2–11,8 mm) | Z60–Z220 |
| Ø 250 mm | 2,0 × 32, 2,0 × 40, 2,5 × 32, 2,5 × 40 | Z60–Z260 (T 3,0–13,1 mm) | Z60–Z260 |
| Ø 275 mm | 2,0 × 32, 2,0 × 40, 2,5 × 32, 2,5 × 40 | Z60–Z280 (T 3,1–14,4 mm) | es. Z220 = T 3,9 mm |
| Ø 300 mm | 2,5 × 32, 2,5 × 40 | Z80–Z300 (T 3,1–11,8 mm) | Z80–Z300 |
| Ø 315 mm | 2,5 × 32, 2,5 × 40, 3,0 × 32, 3,0 × 40 | Z80–Z320 (T 3,1–12,4 mm) | es. Z160 = T 6,2 mm |
| Ø 325 mm | 3,0 × 40 | Z80–Z340 (T 3,0–12,8 mm) | Z80–Z340 |
| Ø 350 mm | 2,5 × 32, 2,5 × 40, 2,5 × 50, 3,0 × 32, 3,0 × 40, 3,0 × 50 | Z80–Z340 (T 3,2–13,7 mm) | es. Z180 = T 6,1 mm |
| Ø 370 mm | 3,0 × 32, 3,0 × 40, 3,0 × 50 | Z80–Z340 (T 3,4–14,5 mm) | Z80–Z340 |
| Ø 400 mm | 3,0 × 40, 3,0 × 50, 3,5 × 40, 3,5 × 50, 4,0 × 40, 4,0 × 50 | Z90–Z340 (T 3,7–14,0 mm) | es. Z200 = T 6,3 mm |
| Ø 425 mm | 3,5 × 40, 3,5 × 50, 4,0 × 40, 4,0 × 50 | Z90–Z340 (T 3,9–14,8 mm) | Z90–Z340 |
| Ø 450 mm | 3,0 × 40, 3,5 × 40, 3,5 × 50, 4,0 × 40, 4,0 × 50 | Z100–Z340 (T 4,2–14,1 mm) | es. Z180 = T 7,9 mm |
Anche le misure fisse a magazzino con numero di denti (ad es. 350x3,0x40 Z180) sono nell'elenco qui sopra; anche lì può cambiare misura e numero di denti. Inoltre ci sono le lame circolari segmentate in HSS in Ø 360, 400 e 450 mm.
Forma del dente A, B, BW o C (HZ)
Forma A (DIN 1837, dentatura fine) per materiale a parete sottile e tagli piani, B e BW (DIN 1838, dente ad arco o con smusso alternato) per pieni e profilati, C con dente sgrossatore e finitore (HZ) per grandi sezioni e tubi a parete spessa. La forma del dente si sceglie nel configuratore, senza sovrapprezzo (preselezionata è BW). Per saperne di più: Forme del dente A, B, BW e C spiegate.
Fori di trascinamento
Realizziamo i fori di trascinamento adatti a tutti i produttori. Forature tipiche: foro 32 mm – 2/8/45 + 2/11/63; foro 40 mm – 2/12/64 + 2/15/80; foro 50 mm – 4/15/80. Come leggere e misurare la Sua foratura: Determinare i fori di trascinamento.
Numero di giri e velocità di taglio
n = vc × 1000 ÷ (π × D). Valori indicativi per il pieno: acciaio fino a 500 N/mm² 30–50 m/min, fino a 800 N/mm² 20–40 m/min, fino a 1.200 N/mm² 15–25 m/min, acciaio inossidabile 10–30 m/min. Esempio: Ø 350 mm a 30 m/min ≈ 27 giri/min. Tabella dei giri per tutti i diametri: Guida al numero di giri; ogni prodotto ha inoltre una scheda tecnica in PDF.
Adatte alla Sua segatrice circolare per metalli
Le nostre lame si montano su segatrici circolari a freddo, troncatrici e segatrici circolari semiautomatiche o automatiche, ad es. di Eisele, Behringer, Kaltenbach, Pedrazzoli, MEP, Thomas, Imet o FEMI – purché diametro, spessore, foro e fori di trascinamento corrispondano alla macchina. Misure speciali, forme del dente speciali e lame su campione le realizziamo su richiesta: Lame circolari per metalli su misura.
Riaffilatura e servizio di affilatura
Tutte le lame circolari per metalli in HSS sono riaffilabili. Come Werkzeugservice Hoeß a Grünsfeld riaffiliamo lame circolari in HSS e in MD – anche lame di altri produttori: Affilatura di lame circolari · tutti i servizi.
Ordine e consegna
Ordine entro mezzogiorno, spedizione in giornata. In Germania con DHL da 7,20 € più IVA, spedizione gratuita da 250 € di valore merce (netto). Domande su misura, forma del dente o fori di trascinamento: +49 9346 92230 o info@wsh-tools.de.
Produzione speciale e panoramica
La Sua misura non c'è? Inserisca diametro, spessore, foro, fori di trascinamento e numero di denti nel configuratore di lame circolari – produciamo lame circolari per metalli in HSS e HSS-E da 1 pezzo. Tutte le lame circolari di WSH-Tools.de a confronto – per metalli, in metallo duro, segmentate, CV e lame per seghe da potatura – si trovano nella panoramica delle lame circolari.
Domande frequenti sulle lame circolari per metalli
Qual è la differenza tra HSS DMo5 e HSS EMo5Co5?
L'HSS DMo5 (M2, materiale 1.3343) è l'acciaio rapido standard per acciai da costruzione e standard, tubi e profilati. L'HSS EMo5Co5 (M35, 1.3243, spesso chiamato HSS-E o HSS-Co5) contiene inoltre circa il 5 % di cobalto: il dente resta duro più a lungo sotto calore e si usura più lentamente. Per questo l'EMo5Co5 è la scelta migliore per inox, acciai tenaci e ad alta resistenza e per tagli in serie.
Quale lama circolare per metalli uso per l'inox (V2A, V4A)?
Per tagli regolari in inox consigliamo HSS EMo5Co5, trattata al vapore o con rivestimento TiCN o TiAlN. L'acciaio inossidabile richiede una bassa velocità di taglio (circa 10–30 m/min sul pieno), lubrorefrigerazione abbondante e un passo dei denti piuttosto fine, così che più denti siano sempre in presa.
Quanti denti servono alla mia lama circolare per metalli?
Decisivo è il passo dei denti T = π × diametro ÷ numero di denti. Una lama Ø 350 mm con 180 denti ha T ≈ 6,1 mm. Tubi e profilati a parete sottile richiedono un passo fine (circa T3–T5), il pieno un passo grosso (circa T8–T14), affinché i trucioli entrino nel vano del dente. Nello shop, dopo il diametro, la selezione mostra solo numeri di denti con passo da 3 a 15 mm – con il passo indicato subito dopo.
Cosa significano le misure 350x3,0x40?
Diametro × spessore lama × foro in millimetri: 350 mm di diametro, 3,0 mm di spessore lama, 40 mm di foro. Diametro e foro devono corrispondere alla Sua macchina, lo spessore della lama per quel diametro è prescritto dal costruttore della macchina. Inoltre la lama deve avere i fori di trascinamento della Sua flangia di serraggio.
Cosa sono i fori di trascinamento e come li indico?
I fori di trascinamento trasmettono la coppia dalla flangia alla lama. Si indicano come numero/diametro/cerchio primitivo, ad es. 2/11/63 = due fori Ø 11 mm su un cerchio primitivo di 63 mm. Realizziamo i fori di trascinamento adatti a tutti i produttori – all'ordine indichi la Sua macchina o la foratura.
Quale numero di giri serve per la mia lama circolare per metalli?
Numero di giri n = velocità di taglio vc × 1000 ÷ (π × diametro). Per il pieno in acciaio fino a 800 N/mm² valgono circa 20–40 m/min; con Ø 350 mm e 30 m/min sono circa 27 giri/min. Le lame circolari per metalli in HSS girano quindi molto lentamente; le indicazioni del costruttore della macchina e il numero massimo di giri ammesso hanno sempre la precedenza.
Trattata al vapore, TiN, TiCN o TiAlN – quale superficie è quella giusta?
Il trattamento al vapore è lo standard economico: lo strato di ossido di ferro trattiene il lubrorefrigerante sul dente e riduce gli incollamenti. TiN, TiCN e TiAlN sono rivestimenti duri per una durata maggiore; il TiCN è particolarmente adatto per profilati, tubi e tagli interrotti, il TiAlN per alte temperature sul tagliente, ad es. nell'inox. Per alluminio e metalli non ferrosi sono disponibili su richiesta lame lucide, non rivestite.
Quale forma del dente mi serve: A, B, BW o C?
Forma A (DIN 1837, fine) per tubi a parete sottile, profilati e tagli piani; B (DIN 1838, dente ad arco) per pieni e materiali tenaci e teneri; BW (dente ad arco con smusso alternato) come standard versatile per pieni e profilati; C con dente sgrossatore e finitore (HZ) per grandi sezioni e tubi a parete spessa. La forma del dente si sceglie nel configuratore senza sovrapprezzo, preselezionata è BW.
Le lame sono adatte alla mia segatrice circolare per metalli?
Sì, se diametro, spessore lama, foro e fori di trascinamento corrispondono alla Sua macchina – ad esempio per segatrici circolari a freddo e segatrici circolari automatiche di Eisele, Behringer, Kaltenbach, Pedrazzoli, MEP, Thomas, Imet o FEMI. I fori di trascinamento li realizziamo secondo le Sue indicazioni. In caso di dubbio ci chiami: +49 9346 92230.
Posso far riaffilare le lame circolari per metalli?
Sì. Tutte le nostre lame circolari per metalli in HSS sono riaffilabili. Come Werkzeugservice Hoeß riaffiliamo a Grünsfeld lame circolari in HSS e in MD – anche lame di altri produttori.
Quali sono i tempi di consegna delle lame circolari per metalli?
Ordine entro mezzogiorno, spedizione in giornata. In Germania spediamo con DHL da 7,20 € più IVA, spedizione gratuita da 250 € di valore merce (netto). Misure speciali, forme del dente e fori di trascinamento su campione vanno richiesti prima.