Zahnformen bei Metallkreissägeblättern: A, B, BW und C erklärt
Die Zahnform bestimmt, wie ein Metallkreissägeblatt den Span bildet und abführt. Nach DIN 1837 und DIN 1838 unterscheidet man vor allem die Formen A, B, BW und C. Die Übersicht zeigt die Unterschiede, darunter finden Sie jede Form im Detail.
Vollmaterial, große Schnitttiefen, zähe und weiche Werkstoffe
BW
DIN 1838 BW
Bogenzahnung mit wechselseitiger Fase
Rohre und Profile aus Stahl (typisch 3–4 mm Wandstärke), unsere meistgenutzte Zahnform
C
DIN 1838 C
Bogenzahnung mit Vor- und Nachschneider (HZ)
tiefe Schnitte, große Durchmesser, Werkstoffe niedriger bis mittlerer Festigkeit
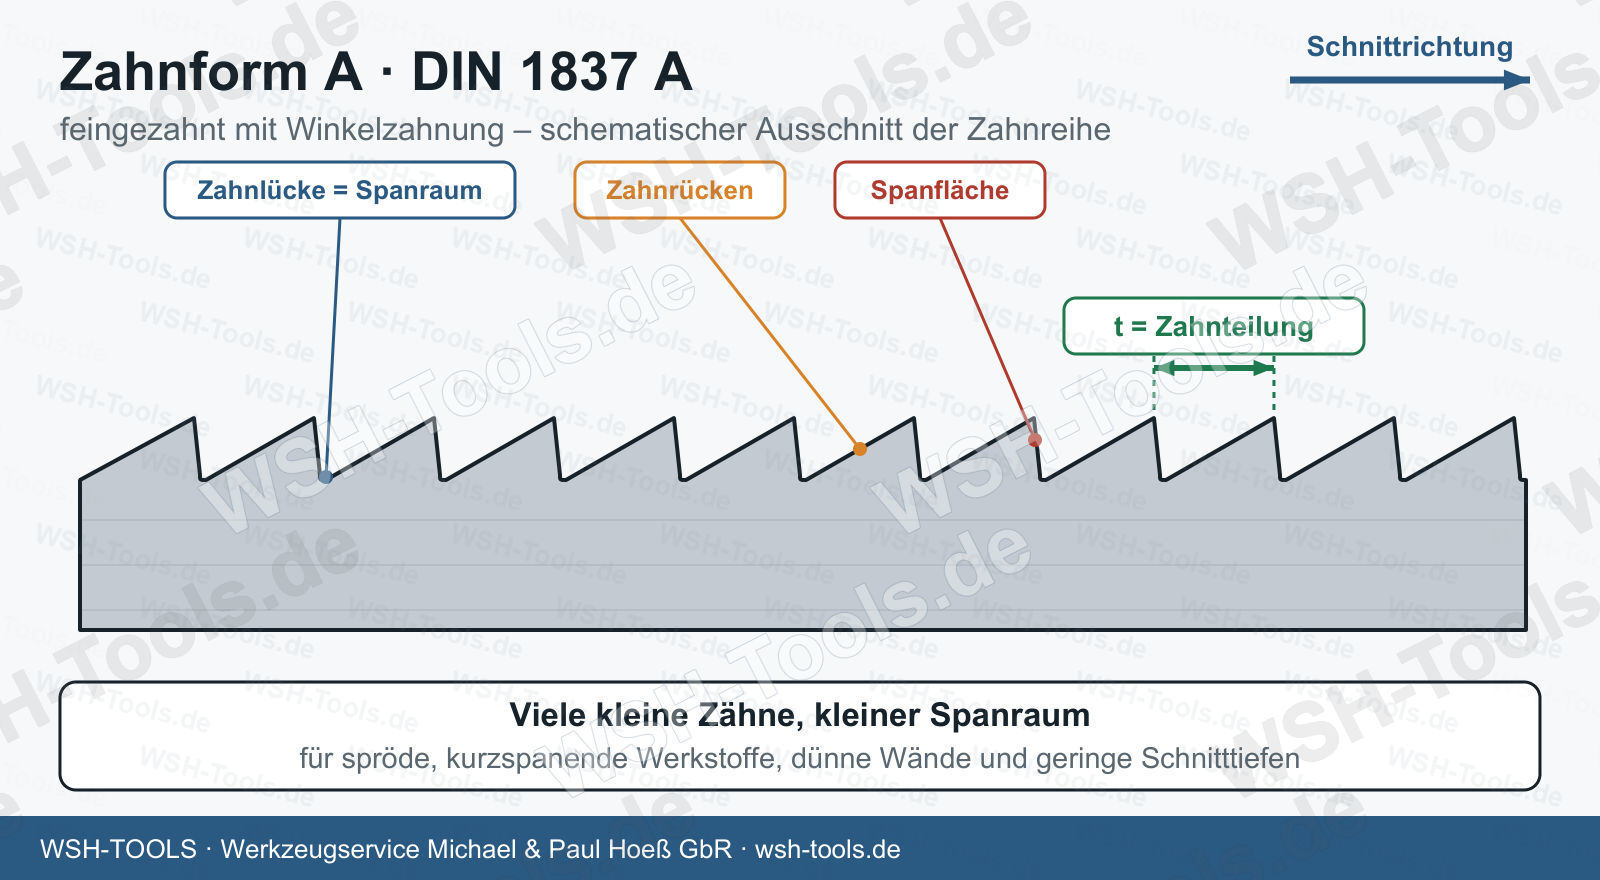
Zahnform A – DIN 1837 A
Feingezahnt mit Winkelzahnung.
Für spröde Werkstoffe, die kurze Späne bilden.
Die kleinen Zahnlücken nehmen nur wenig Späne auf.
Feine Teilung und kleiner Spanraum: passend für dünnwandiges Material und flache Schnitte.
Zahnteilung unter 2 mm: Schnitttiefen bis 4 mm.
Zahnteilung ab 2 mm: auch Schnitttiefen über 15 mm möglich.
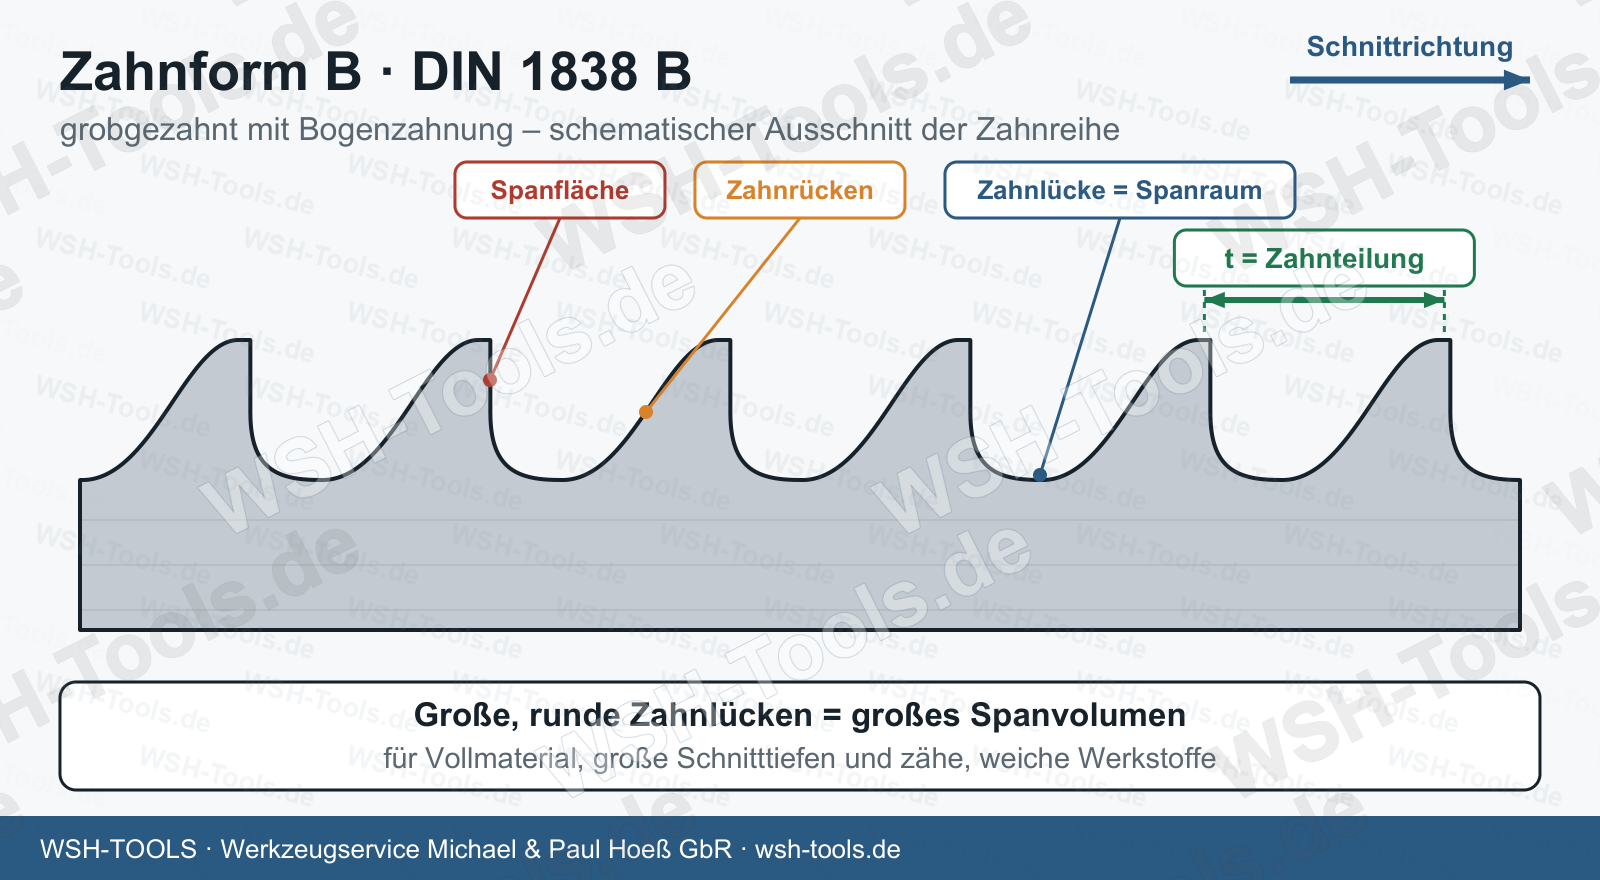
Zahnform B – DIN 1838 B
Grobgezahnt mit Bogenzahnung.
Zum Trennen von Vollmaterial bei großer Schnitttiefe.
Passend für zähe, weiche Werkstoffe.
Große, runde Zahnlücken nehmen viel Span auf.
Universell einsetzbar bei Schnitttiefen und Querschnitten bis 100 mm.
Übliche Zahnteilungen: 3 bis 12 mm.
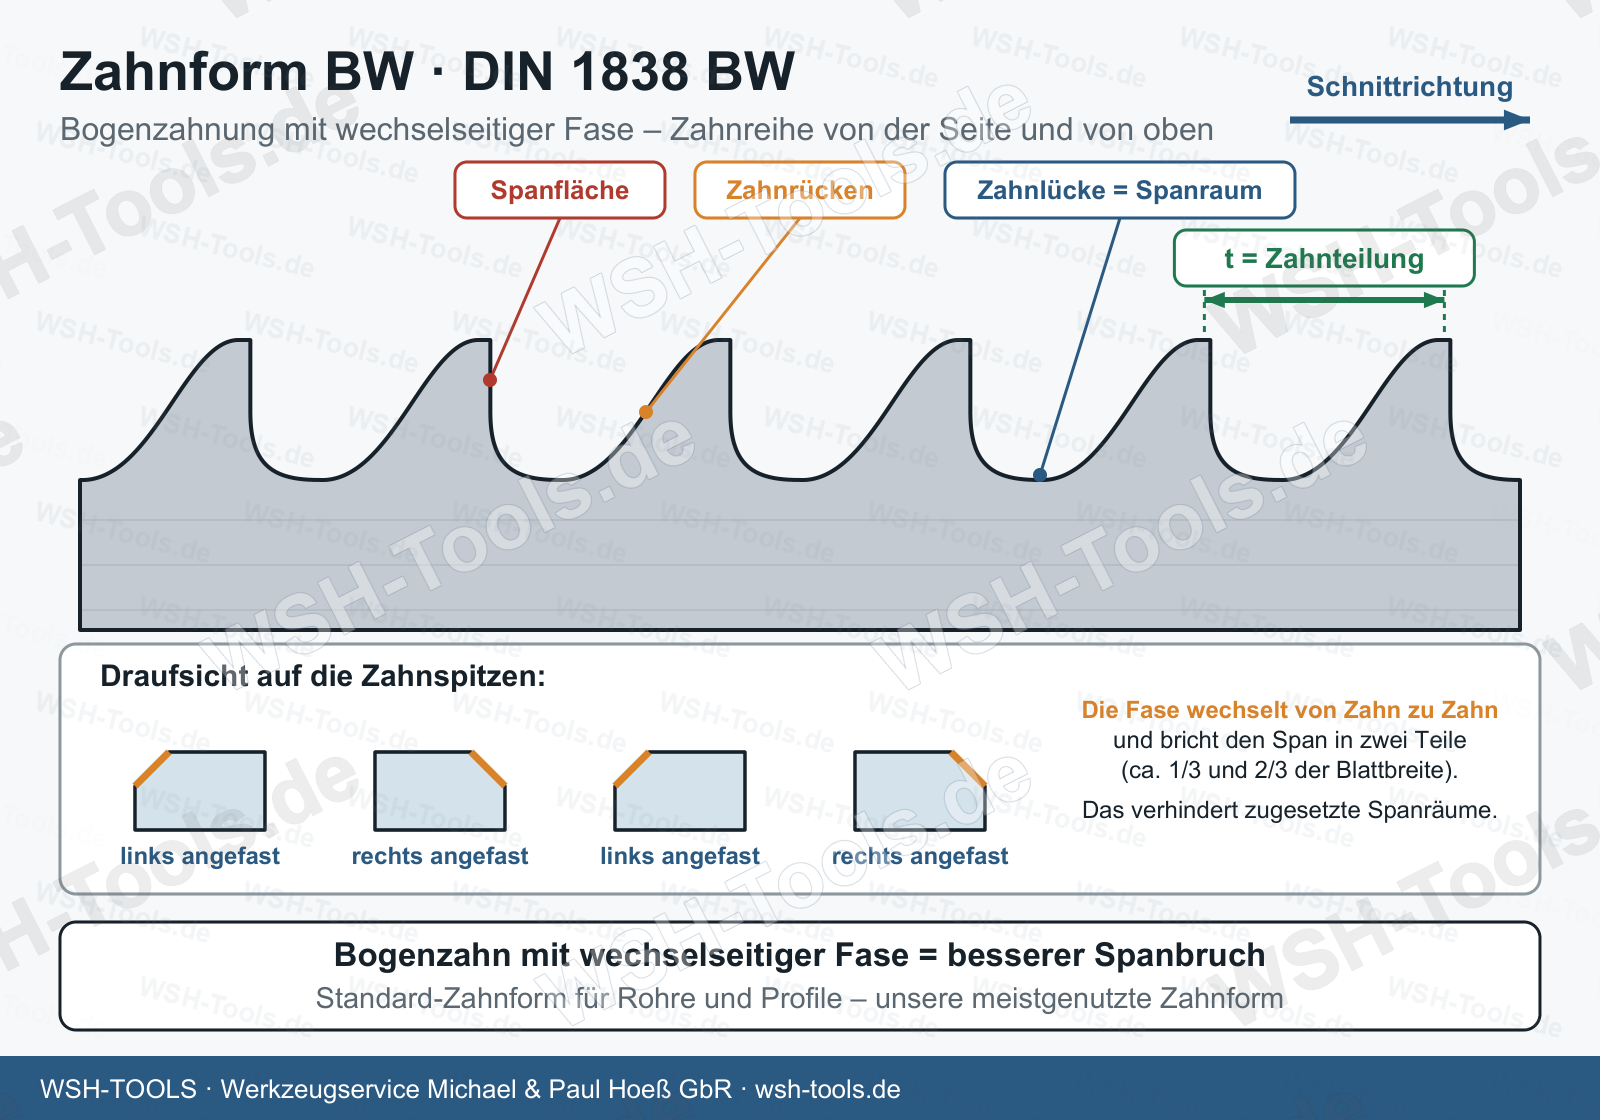
Zahnform BW – DIN 1838 BW
Grobgezahnt mit Bogenzahnung und wechselseitiger Fase. Unsere meistgenutzte Zahnform.
Bogenzahn wie bei Form B, zusätzlich mit wechselseitiger Fase: Die Zahnecken sind abwechselnd links und rechts abgeschrägt.
Die Fasen brechen den Span in zwei Teile (etwa 1/3 und 2/3 der Blattbreite). Der Span fließt besser ab, die Spanräume setzen sich nicht zu.
Standard-Zahnform für Rohre und Profile aus Stahl, typisch bei Wandstärken von 3–4 mm.
Deutlich größere Spanräume als bei Form A, daher auch größere Querschnitte schneidbar.
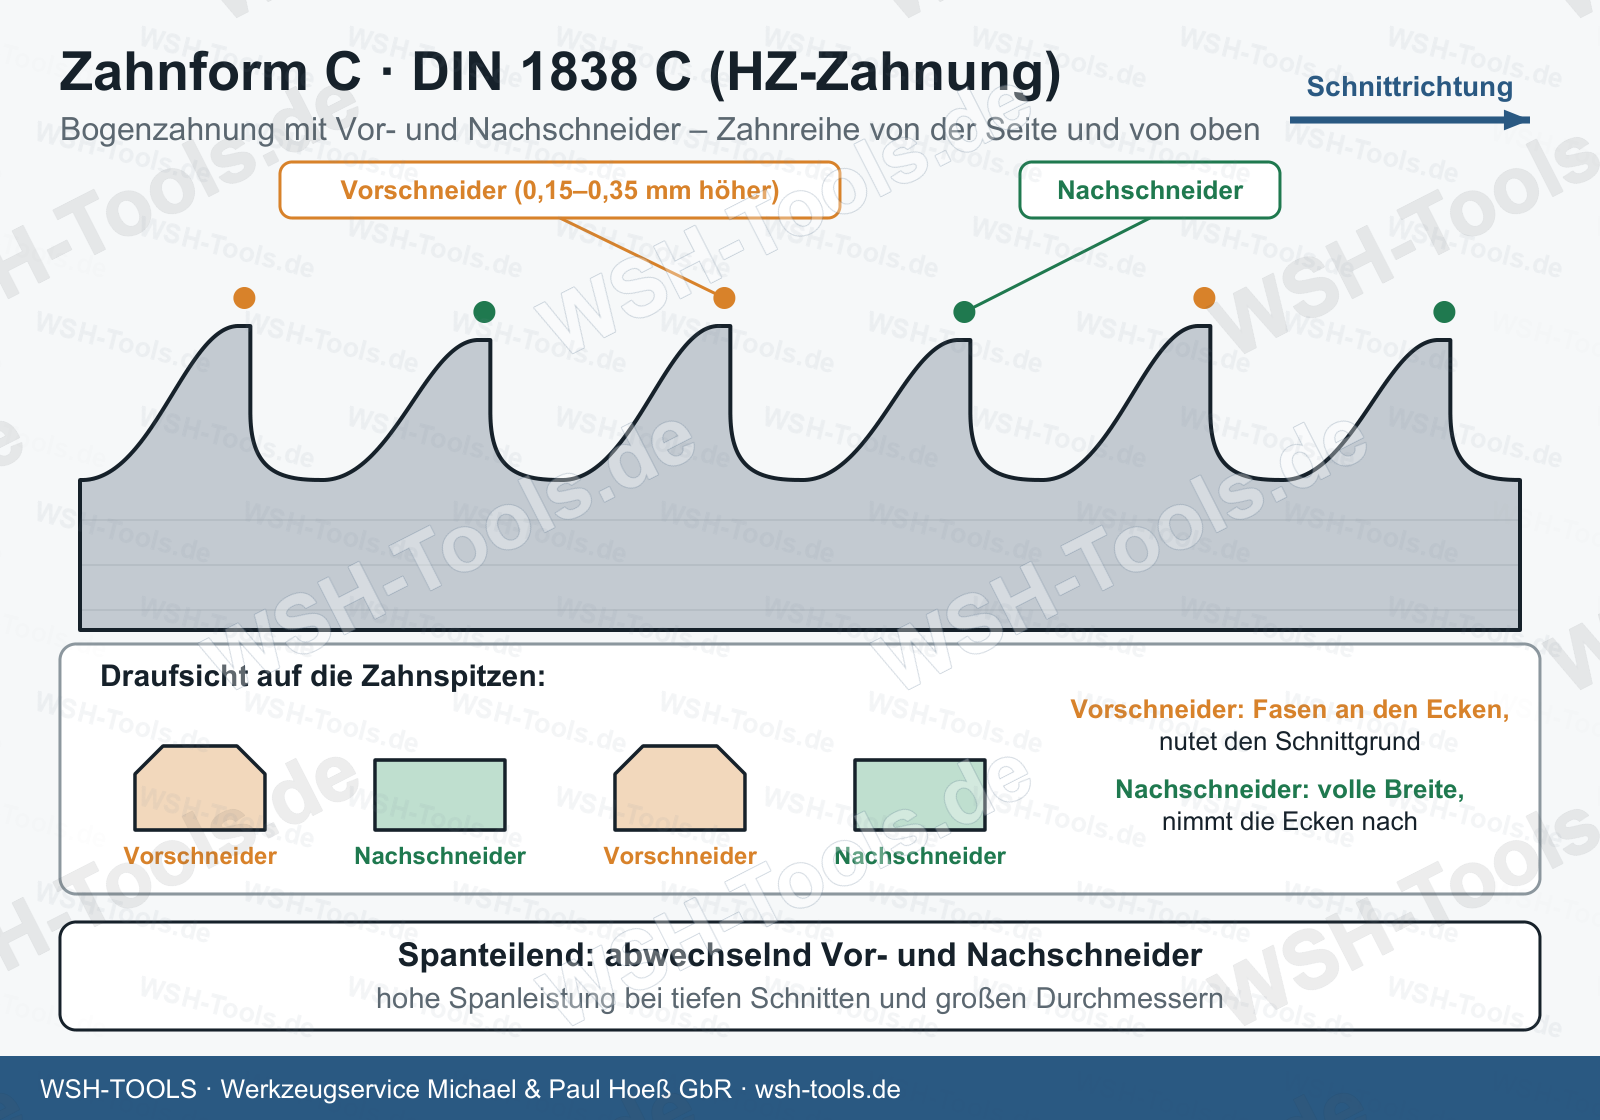
Zahnform C – DIN 1838 C (HZ-Zahnung)
Grobgezahnt mit Bogenzahnung und Vor- und Nachschneider.
Spanteilende Zahnform für Werkstoffe mit niedriger bis mittlerer Festigkeit.
Hohe Zerspanleistung bei tiefen Schnitten und großen Sägeblattdurchmessern.
Der höhere Vorschneider schneidet zuerst eine Nut in den Schnittgrund. Dadurch entsteht ein unsymmetrisches Schnittprofil, das die Späne teilt.
Der Vorschneider steht im Radius um 0,15–0,35 mm über dem folgenden Zahn. Das verbessert bei großen Sägeblättern die Führung im Schnitt und das Sägeergebnis.
Zahnteilung und Zähnezahl
Die Zahnteilung t ergibt sich aus Durchmesser D und Zähnezahl Z: t = π × D ÷ Z. Beispiel: Ein Blatt mit 450 mm Durchmesser und 100 Zähnen hat eine Zahnteilung von ca. 14 mm. Eine kleine Teilung bedeutet viele feine Zähne für dünnwandiges Material, eine große Teilung große Spanräume für Vollmaterial.
Welche Zahnform passt zu Ihrer Anwendung?
Dünnwandiges Material, geringe Schnitttiefe: Form A
Vollmaterial, zähe und weiche Werkstoffe: Form B
Rohre und Profile aus Stahl: Form BW
Tiefe Schnitte und große Durchmesser: Form C
Die gewünschte Zahnform geben Sie bei der Bestellung an. Unsicher? Wir beraten Sie unter 09346 92230.