Cirkelsågklingor för metall HSS DMo5 och HSS-E (EMo5Co5)
Cirkelsågklingor för metall av HSS DMo5 (M2) och koboltlegerat HSS EMo5Co5 (HSS-E, M35) för kallsågar och cirkelsågautomater: Ø 200–450 mm, hål 32, 40 eller 50 mm, tandantal valbart efter diameter, ångbehandlade eller med TiN-, TiCN- resp. TiAlN-beläggning. Medbringarhål för alla tillverkare, kan slipas om. Beställ före kl. 12, så skickas varan samma dag. Urvalshjälp & FAQ
Underkategorier
Produkter (urval)
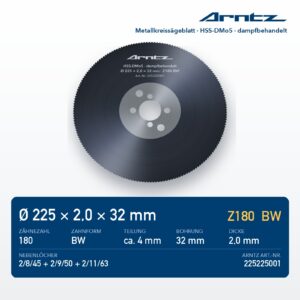
ARNTZ Metallkreissägeblatt HSS-DMo5 225x2,0x32 Z180 BW dampfbehandelt (225225001)
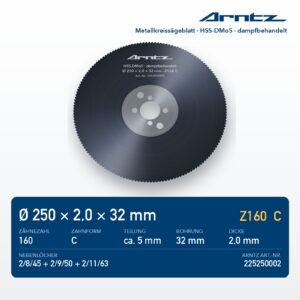
ARNTZ Metallkreissägeblatt HSS-DMo5 250x2,0x32 Z160 C dampfbehandelt (225250002)
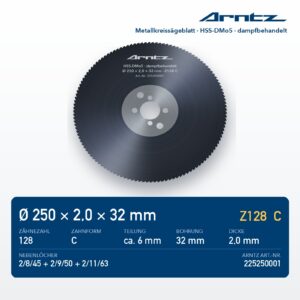
ARNTZ Metallkreissägeblatt HSS-DMo5 250x2,0x32 Z128 C dampfbehandelt (225250001)
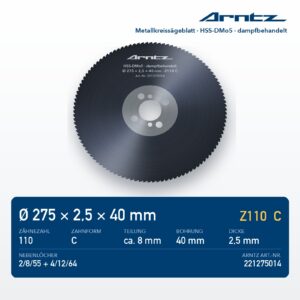
ARNTZ Metallkreissägeblatt HSS-DMo5 275x2,5x40 Z110 C dampfbehandelt (221275014)
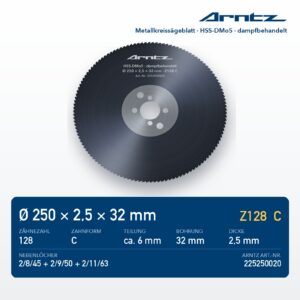
ARNTZ Metallkreissägeblatt HSS-DMo5 250x2,5x32 Z128 C dampfbehandelt (225250020)
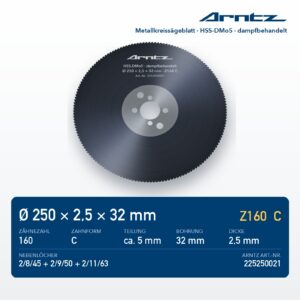
ARNTZ Metallkreissägeblatt HSS-DMo5 250x2,5x32 Z160 C dampfbehandelt (225250021)
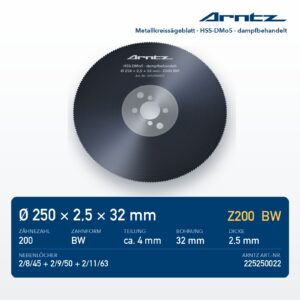
ARNTZ Metallkreissägeblatt HSS-DMo5 250x2,5x32 Z200 BW dampfbehandelt (225250022)
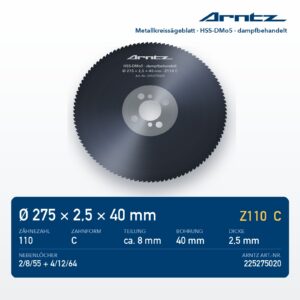
ARNTZ Metallkreissägeblatt HSS-DMo5 275x2,5x40 Z110 C dampfbehandelt (225275020)
Visa alla 496 produkter i butiken
Produktsidor, varukorg och kassa är på tyska. Frågor? Telefon +49 9346 92230 eller WhatsApp +49 171 4189690 – vi svarar även på engelska.
Välja rätt cirkelsågklinga för metall: material, mått och tandantal
En cirkelsågklinga för metall – även kallad HSS-cirkelsågklinga eller kallsågklinga – är en sågklinga av snabbstål (HSS) för långsamtgående kallsågar för metall. Den kapar massivt material, rör och profiler av stål, rostfritt stål och icke-järnmetaller med kylsmörjning vid skärhastigheter på oftast 10 till 50 m/min. Snittytan blir ren och nästan gradfri, och klingan kan slipas om flera gånger.
För valet behöver ni fem uppgifter: klingans material (HSS DMo5 eller HSS EMo5Co5), yta, mått (diameter × tjocklek × hål), tandantal och medbringarhålen på er maskin. I våra konfiguratorer väljer ni storlek, tandantal och tandform fritt; efter diametern visas bara passande tandantal med angiven delning.
HSS DMo5 eller HSS EMo5Co5?
| Material | Användning | Utföranden |
|---|---|---|
| HSS DMo5 M2 · 1.3343 | Konstruktions- och standardstål upp till ca 800 N/mm², rör, profiler och massivt material; även aluminium och kopparlegeringar | ångbehandlad · TiN · TiCN · TiAlN |
| HSS EMo5Co5 HSS-E · M35 · 1.3243 | med ca 5 % kobolt: rostfritt stål (V2A, V4A), sega och höghållfasta stål, serieskärning | ångbehandlad · TiN · TiCN · TiAlN |
Yta: ångbehandlad, TiN, TiCN eller TiAlN
- Ångbehandlad – järnoxidskikt (Fe₃O₄), håller kylsmörjmedlet kvar på tanden, färre påsvetsningar; den ekonomiska standarden för stål.
- TiN (titannitrid, guldfärgad) – hårt skikt för längre livslängd.
- TiCN (titankarbonitrid) – ännu hårdare, för profiler, rör, avbrutna snitt och högre skärhastigheter.
- TiAlN (titanaluminiumnitrid) – temperaturbeständig när det blir varmt vid skäreggen, t.ex. i rostfritt stål och höghållfasta stål. Inte för aluminium.
För aluminium och kopparlegeringar levererar vi blanka, obelagda klingor i alla storlekar på förfrågan.
Mått och tandantal
Tanddelningen är avståndet från tand till tand: T = π × D ÷ Z. Tunnväggiga rör och profiler behöver en fin delning (ca T3–T5), massivt material en grov (ca T8–T14) – minst två till tre tänder bör alltid vara i ingrepp. Utförliga tabeller efter material och tvärsnitt hittar ni i guiden Skärhastighet och varvtal.
| Diameter | Tjocklek × hål (mm) | Valbart tandantal | Exempel |
|---|---|---|---|
| Ø 200 mm | 1,8 × 32, 2,0 × 32 | Z60–Z200 (T 3,1–10,5 mm) | Z60–Z200 |
| Ø 210 mm | 2,0 × 32 | Z60–Z200 (T 3,3–11,0 mm) | Z60–Z200 |
| Ø 225 mm | 2,0 × 32, 2,0 × 40 | Z60–Z220 (T 3,2–11,8 mm) | Z60–Z220 |
| Ø 250 mm | 2,0 × 32, 2,0 × 40, 2,5 × 32, 2,5 × 40 | Z60–Z260 (T 3,0–13,1 mm) | Z60–Z260 |
| Ø 275 mm | 2,0 × 32, 2,0 × 40, 2,5 × 32, 2,5 × 40 | Z60–Z280 (T 3,1–14,4 mm) | t.ex. Z220 = T 3,9 mm |
| Ø 300 mm | 2,5 × 32, 2,5 × 40 | Z80–Z300 (T 3,1–11,8 mm) | Z80–Z300 |
| Ø 315 mm | 2,5 × 32, 2,5 × 40, 3,0 × 32, 3,0 × 40 | Z80–Z320 (T 3,1–12,4 mm) | t.ex. Z160 = T 6,2 mm |
| Ø 325 mm | 3,0 × 40 | Z80–Z340 (T 3,0–12,8 mm) | Z80–Z340 |
| Ø 350 mm | 2,5 × 32, 2,5 × 40, 2,5 × 50, 3,0 × 32, 3,0 × 40, 3,0 × 50 | Z80–Z340 (T 3,2–13,7 mm) | t.ex. Z180 = T 6,1 mm |
| Ø 370 mm | 3,0 × 32, 3,0 × 40, 3,0 × 50 | Z80–Z340 (T 3,4–14,5 mm) | Z80–Z340 |
| Ø 400 mm | 3,0 × 40, 3,0 × 50, 3,5 × 40, 3,5 × 50, 4,0 × 40, 4,0 × 50 | Z90–Z340 (T 3,7–14,0 mm) | t.ex. Z200 = T 6,3 mm |
| Ø 425 mm | 3,5 × 40, 3,5 × 50, 4,0 × 40, 4,0 × 50 | Z90–Z340 (T 3,9–14,8 mm) | Z90–Z340 |
| Ø 450 mm | 3,0 × 40, 3,5 × 40, 3,5 × 50, 4,0 × 40, 4,0 × 50 | Z100–Z340 (T 4,2–14,1 mm) | t.ex. Z180 = T 7,9 mm |
Fasta lagerstorlekar med tandantal (t.ex. 350x3,0x40 Z180) finns också i listan ovan; även där kan ni ändra storlek och tandantal. Dessutom finns segmentcirkelsågklingor av HSS i Ø 360, 400 och 450 mm.
Tandform A, B, BW eller C (HZ)
Tandform A (DIN 1837, fintandad) för tunnväggigt material och flata snitt, B och BW (DIN 1838, bågtand resp. med växelvis fas) för massivt material och profiler, C med för- och efterskärare (HZ) för stora tvärsnitt och tjockväggiga rör. Tandformen väljer ni i konfiguratorn utan pristillägg (förvald är BW). Läs mer: Tandformerna A, B, BW och C förklarade.
medbringarhålen
Vi tillverkar medbringarhålen så att de passar alla tillverkare. Typiska hålbilder: hål 32 mm – 2/8/45 + 2/11/63; hål 40 mm – 2/12/64 + 2/15/80; hål 50 mm – 4/15/80. Så läser och mäter ni er hålbild: Bestämma medbringarhål.
Varvtal och skärhastighet
n = vc × 1000 ÷ (π × D). Riktvärden för massivt material: stål upp till 500 N/mm² 30–50 m/min, upp till 800 N/mm² 20–40 m/min, upp till 1 200 N/mm² 15–25 m/min, rostfritt stål 10–30 m/min. Exempel: Ø 350 mm vid 30 m/min ≈ 27 varv/min. Varvtalstabell för alla diametrar: Guide varvtal; varje produkt har dessutom ett datablad som PDF.
Passar er kallsåg
Våra klingor passar kallsågar, kapsågar och halv- eller helautomatiska cirkelsågautomater, t.ex. från Eisele, Behringer, Kaltenbach, Pedrazzoli, MEP, Thomas, Imet eller FEMI – förutsatt att diameter, tjocklek, hål och medbringarhål passar maskinen. Specialmått, specialtandformer och klingor enligt prov tillverkar vi på förfrågan: Cirkelsågklingor för metall efter mått.
Omslipning och slipservice
Alla HSS-cirkelsågklingor för metall kan slipas om. Som Werkzeugservice Hoeß i Grünsfeld slipar vi om HSS- och HM-cirkelsågklingor – även klingor från andra tillverkare: Slipservice för cirkelsågklingor · alla tjänster.
Beställning och leverans
Beställ före kl. 12, så skickas varan samma dag. Inom Tyskland med DHL från 7,20 € exkl. moms, fraktfritt inom Tyskland från 250 € ordervärde (netto). Frågor om mått, tandform eller medbringarhål: +49 9346 92230 eller info@wsh-tools.de.
Specialtillverkning och översikt
Finns inte ert mått? Diameter, tjocklek, hål, medbringarhål och tandantal anger ni i konfiguratorn för cirkelsågklingor ein – vi tillverkar cirkelsågklingor för metall av HSS och HSS-E från 1 styck. Alla cirkelsågklingor från WSH-Tools.de i jämförelse – metall, hårdmetall, segment, CV och sågklingor för grensågar – hittar ni i översikten över cirkelsågklingor.
Vanliga frågor om cirkelsågklingor för metall
Vad är skillnaden mellan HSS DMo5 och HSS EMo5Co5?
HSS DMo5 (M2, material 1.3343) är standardsnabbstålet för konstruktions- och standardstål, rör och profiler. HSS EMo5Co5 (M35, 1.3243, ofta kallat HSS-E eller HSS-Co5) innehåller dessutom cirka 5 % kobolt: tanden förblir hård längre vid värme och slits långsammare. Därför är EMo5Co5 det bättre valet för rostfritt stål, sega och höghållfasta stål samt för serieskärning.
Vilken cirkelsågklinga för metall tar jag för rostfritt stål (V2A, V4A)?
För regelbundna snitt i rostfritt stål rekommenderar vi HSS EMo5Co5, ångbehandlad eller med TiCN- resp. TiAlN-beläggning. Rostfritt stål kräver låg skärhastighet (ca 10–30 m/min i massivt material), riklig kylsmörjning och en relativt fin tanddelning, så att alltid flera tänder är i ingrepp.
Hur många tänder behöver min cirkelsågklinga för metall?
Avgörande är tanddelningen T = π × diameter ÷ tandantal. En klinga Ø 350 mm med 180 tänder har T ≈ 6,1 mm. Tunnväggiga rör och profiler behöver en fin delning (ca T3–T5), massivt material en grov (ca T8–T14), så att spånen ryms i tandluckan. I butiken visar valet efter diametern bara tandantal med 3 till 15 mm delning – med delningen direkt efter.
Vad betyder måtten 350x3,0x40?
Diameter × klingtjocklek × hål i millimeter: 350 mm diameter, 3,0 mm klingtjocklek, 40 mm hål. Diameter och hål måste passa er maskin, klingtjockleken anger maskintillverkaren för diametern. Dessutom behöver klingan medbringarhålen för er spännfläns.
Vad är medbringarhål och hur anger jag dem?
Medbringarhål överför vridmomentet från flänsen till sågklingan. De anges som antal/diameter/delningscirkel, t.ex. 2/11/63 = två hål Ø 11 mm på en delningscirkel på 63 mm. Vi tillverkar medbringarhålen så att de passar alla tillverkare – ange er maskin eller hålbilden vid beställningen.
Vilket varvtal behöver jag för min cirkelsågklinga för metall?
Varvtal n = skärhastighet vc × 1000 ÷ (π × diameter). För massivt material av stål upp till 800 N/mm² gäller ca 20–40 m/min; vid Ø 350 mm och 30 m/min blir det ca 27 varv/min. Cirkelsågklingor för metall av HSS går alltså mycket långsamt; maskintillverkarens anvisningar och det högsta tillåtna varvtalet har alltid företräde.
Ångbehandlad, TiN, TiCN eller TiAlN – vilken yta är rätt?
Ångbehandlad är den ekonomiska standarden: järnoxidskiktet håller kylsmörjmedlet kvar på tanden och minskar påsvetsningar. TiN, TiCN och TiAlN är hårda beläggningar för längre livslängd; TiCN passar särskilt för profiler, rör och avbrutna snitt, TiAlN för höga temperaturer vid skäreggen, t.ex. i rostfritt stål. För aluminium och kopparlegeringar kan blanka, obelagda klingor levereras på förfrågan.
Vilken tandform behöver jag: A, B, BW eller C?
Tandform A (DIN 1837, fin) för tunnväggiga rör, profiler och flata snitt; B (DIN 1838, bågtand) för massivt material och sega, mjuka material; BW (bågtand med växelvis fas) som mångsidig standard för massivt material och profiler; C med för- och efterskärare (HZ) för stora tvärsnitt och tjockväggiga rör. Ni väljer tandformen i konfiguratorn utan pristillägg, förvald är BW.
Passar sågklingorna på min kallsåg för metall?
Ja, om diameter, klingtjocklek, hål och medbringarhål passar er maskin – till exempel för kallsågar och cirkelsågautomater från Eisele, Behringer, Kaltenbach, Pedrazzoli, MEP, Thomas, Imet eller FEMI. Medbringarhålen tillverkar vi enligt er uppgift. Är ni osäkra, ring oss: +49 9346 92230.
Kan jag låta slipa om cirkelsågklingor för metall?
Ja. Alla våra HSS-cirkelsågklingor för metall kan slipas om. Som Werkzeugservice Hoeß slipar vi om HSS- och HM-cirkelsågklingor i Grünsfeld – även klingor från andra tillverkare.
Hur snabbt levereras cirkelsågklingor för metall?
Beställ före kl. 12, så skickas varan samma dag. Inom Tyskland skickar vi med DHL från 7,20 € exkl. moms, fraktfritt inom Tyskland från 250 € ordervärde (netto). Specialmått, tandformer och medbringarhål enligt prov – fråga oss först.