Frese a lima in metallo duro Ø 12 mm
Frese a lima in metallo duro Ø 12 mm con codolo da 6 mm – prodotte in Germania. La testa in metallo duro è brasata all'argento con qualità industriale tedesca. Con la dentatura incrociata (doppio taglio) le frese a lima sbavano spigoli, rifiniscono cordoni di saldatura e lavorano contorni in acciaio, acciaio fuso, inox e ghisa; per alluminio e metalli non ferrosi c'è la forma C con dentatura ALU. Si può scegliere tra le forme A cilindrica, C cilindrica a testa tonda, F ad ogiva tonda, G ad ogiva appuntita e L conica a testa tonda – singole, in confezione da 5 o insieme nel set di frese a lima da 5 pezzi. Adatte a smerigliatrici diritte e smerigliatrici pneumatiche con pinza da 6 mm.
Prodotti (selezione)
Hartmetall-Frässtift Form C Walzenrund (WRC) Ø 12 × 25 mm, Schaft 6 mm, ALU-Verzahnung
Hartmetall-Frässtift Form G Spitzbogen (SPG) Ø 12 × 25 mm, Schaft 6 mm, Kreuzverzahnung
Hartmetall-Frässtift Form F Rundbogen (RBF) Ø 12 × 25 mm, Schaft 6 mm, Kreuzverzahnung
Hartmetall-Frässtift Form L Rundkegel (KEL) Ø 12 × 28 mm, Schaft 6 mm, Kreuzverzahnung
Hartmetall-Frässtift Form C Walzenrund (WRC) Ø 12 × 25 mm, Schaft 6 mm, Kreuzverzahnung
Hartmetall-Frässtift Form A Zylinder (ZYA) Ø 12 × 25 mm, Schaft 6 mm, Kreuzverzahnung
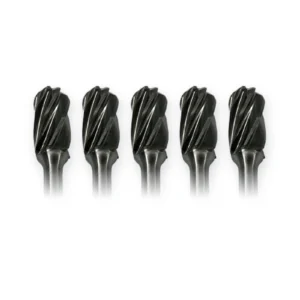
Hartmetall-Frässtift Form C Walzenrund (WRC) Ø 12 × 25 mm, Schaft 6 mm, ALU-Verzahnung – 5er-Pack
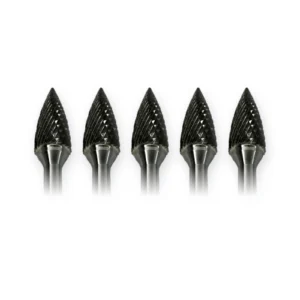
Hartmetall-Frässtift Form G Spitzbogen (SPG) Ø 12 × 25 mm, Schaft 6 mm, Kreuzverzahnung – 5er-Pack
Vedi tutti i 13 prodotti nello shop
Pagine prodotto, carrello e cassa sono in tedesco. Domande? Telefono +49 9346 92230 o WhatsApp +49 171 4189690 – rispondiamo anche in inglese.
Forme delle frese a lima in sintesi
La forma della testa determina il contorno che la fresa produce. Tutte le frese a lima in MD di questa categoria hanno testa da 12 mm di diametro e codolo da 6 mm. La sigla riassume forma e misure: ZYA 1225/6 indica ad esempio cilindrica, testa Ø 12 mm, lunghezza testa 25 mm, codolo 6 mm.
| Forma | Sigla | Immagine / caratteristica | Applicazione tipica | Ordinare |
|---|---|---|---|---|
| Forma A – cilindrica | ZYA 1225/6 | 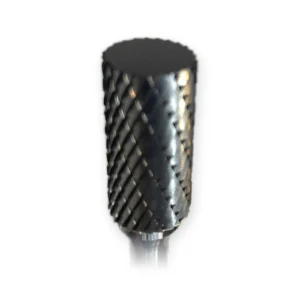 Cilindro, fronte liscia senza dentatura frontale | Superfici piane, spigoli e gradini; la fronte liscia preserva il fondo | Singola · Confezione da 5 |
| Forma C – cilindrica a testa tonda | WRC 1225/6 | 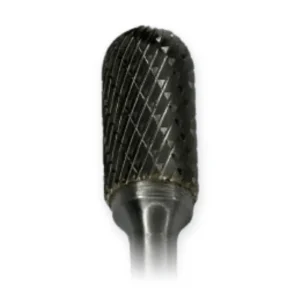 Cilindro con testa raggiata | Superfici e gole con raggio, rifinire cordoni di saldatura, rimuovere bave di fusione | Singola · Confezione da 5 |
| Forma C – cilindrica a testa tonda, dentatura ALU | WRC 1225/6 ALU | 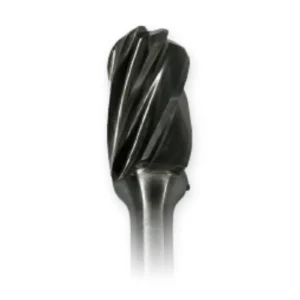 come forma C, dentatura ALU grossa | Alluminio, rame, ottone, zinco e plastiche – non si intasa | Singola · Confezione da 5 |
| Forma F – ogiva tonda | RBF 1225/6 | 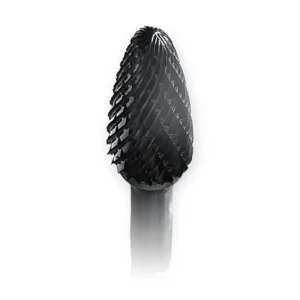 Forma ad albero con testa tonda | Gole concave, contorni e saldature d'angolo | Singola · Confezione da 5 |
| Forma G – ogiva appuntita | SPG 1225/6 | 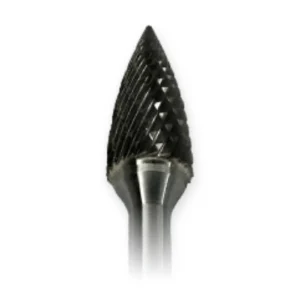 Forma ad albero appuntita | Punti stretti e aperture, sbavatura, contorni | Singola · Confezione da 5 |
| Forma L – conica a testa tonda | KEL 1228/6 | 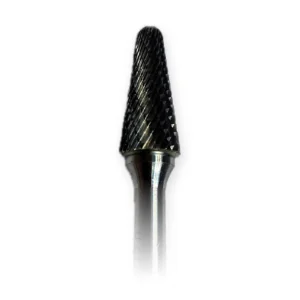 Cono con testa raggiata, lunghezza testa 28 mm | Smussi, angoli e contorni conici, ad es. nella costruzione di stampi e nella sbavatura | Singola · Confezione da 5 |
Tutte e cinque le forme con dentatura incrociata sono disponibili insieme nel set di frese a lima in metallo duro Ø 12 mm, 5 pezzi – il 10 % più conveniente delle cinque frese singole.
Dentatura incrociata o dentatura ALU: la fresa a lima giusta per il materiale
La dentatura incrociata (in commercio anche «doppio taglio») è la dentatura universale per metalli. I taglienti incrociati producono trucioli corti, la fresa si guida bene. È adatta ad acciaio, acciaio fuso, acciaio temprato e bonificato, inox (INOX) e ghisa. Tutte le forme A, C, F, G e L hanno questa dentatura.
La dentatura ALU è grossa e libera bene il truciolo. Non si intasa nei materiali teneri ed è pensata per alluminio, rame, ottone, zinco e plastiche. Una fresa a dentatura incrociata si intasa rapidamente nell'alluminio – per questo c'è la forma C cilindrica a testa tonda con dentatura ALU.
Regola pratica: più duro o tenace è il materiale, più basso il numero di giri e minore la pressione. Lavorare l'inox con numero di giri basso e avanzamento uniforme, affinché non si surriscaldi.
Numero di giri per frese a lima in metallo duro Ø 12 mm
Le frese a lima in metallo duro richiedono numeri di giri elevati. Quanto elevati dipende dal materiale e dal diametro della testa. Per le nostre frese con testa da 12 mm valgono questi valori indicativi:
| Materiale | Dentatura | Numero di giri (indicativo) |
|---|---|---|
| Acciaio fino a 1.200 N/mm², acciaio fuso, ghisa grigia | Dentatura incrociata | 12.000–16.000 min⁻¹ |
| Acciaio temprato / bonificato oltre 1.200 N/mm² | Dentatura incrociata | 7.000–9.000 min⁻¹ |
| Inox (INOX) | Dentatura incrociata | 7.000–8.000 min⁻¹ |
| Alluminio, metalli non ferrosi, plastica | Dentatura ALU | 16.000–30.000 min⁻¹ |
- Iniziare con il numero di giri più basso e aumentarlo in base al risultato del taglio. Un numero di giri troppo basso provoca vibrazioni e rotture dei denti.
- Molte smerigliatrici diritte girano a vuoto a 20.000–30.000 min⁻¹. Per acciaio e inox usare un apparecchio con regolazione dei giri.
- I trapani raggiungono di solito solo circa 3.000 min⁻¹. È troppo lento per frese a lima in metallo duro da 12 mm.
- Formula pratica per altri diametri: numero di giri (min⁻¹) ≈ velocità di taglio (m/min) × 318 ÷ diametro della testa (mm).
Brasate all'argento invece che al rame
Se la testa è più grande del codolo, come con testa da 12 mm su codolo da 6 mm, solo la testa è in metallo duro. È brasata su un codolo in acciaio, e questa brasatura deve assorbire urti e vibrazioni durante l'uso. Le nostre frese a lima sono brasate all'argento con qualità industriale tedesca. La lega d'argento si lavora a una temperatura nettamente più bassa della lega di rame. La testa in metallo duro si scalda meno durante la brasatura e nel metallo duro si creano meno tensioni. Nelle frese a lima brasate al rame o saldate per attrito, invece, il collegamento tra testa e codolo è il tipico punto debole. Di più sulla brasatura del metallo duro: Utensili in metallo duro brasato.
Singole, in confezione da 5 o in set: spedizione e quantità
- Fresa singola: ogni forma singolarmente, nel proprio astuccio protettivo.
- Confezione da 5: cinque frese della stessa forma, il 5 % più conveniente di cinque frese singole.
- Set di frese a lima: una fresa per ciascuna delle forme A, C, F, G e L, il 10 % più conveniente delle cinque frese singole.
Spedizione in Germania fino a 5 pezzi come DHL Kleinpaket a 4,15 € più IVA (una confezione da 5 conta 5 pezzi), oltre come pacco DHL a 7,20 € più IVA. Da 250 € di valore merce (netto) la spedizione in Germania è gratuita. Per quantità da 100 pezzi prepariamo un'offerta: Richiesta tramite il modulo di contatto.
Domande frequenti sulle frese a lima in metallo duro
Cosa significano forma A, C, F, G, L e le sigle ZYA, WRC, RBF, SPG e KEL?
La lettera indica la forma della testa, la sigla indica forma e misure: ZYA è la cilindrica senza dentatura frontale (forma A), WRC la fresa cilindrica a testa tonda (forma C), RBF l'ogiva tonda (forma F), SPG l'ogiva appuntita (forma G) e KEL la conica a testa tonda (forma L). «ZYA 1225/6» significa ad esempio testa Ø 12 mm, lunghezza testa 25 mm, codolo 6 mm.
Quale fresa a lima è adatta a quale applicazione?
Per superfici piane, spigoli e gradini la forma A cilindrica, per superfici e gole con raggio e per rifinire cordoni di saldatura la forma C cilindrica a testa tonda. Gole concave e saldature d'angolo si lavorano con la forma F ad ogiva tonda, punti stretti e aperture con la forma G ad ogiva appuntita, smussi e contorni conici con la forma L conica a testa tonda. Chi ha compiti diversi è ben attrezzato con il set di frese a lima da 5 pezzi.
Quale numero di giri serve per una fresa a lima da 12 mm di diametro?
Valori indicativi per Ø 12 mm: acciaio fino a 1.200 N/mm², acciaio fuso e ghisa grigia 12.000–16.000 min⁻¹, acciaio temprato o bonificato oltre 1.200 N/mm² 7.000–9.000 min⁻¹, inox 7.000–8.000 min⁻¹. Con dentatura ALU in alluminio, metalli non ferrosi e plastica 16.000–30.000 min⁻¹. Iniziare con il numero di giri più basso e aumentarlo in base al risultato del taglio.
Dentatura incrociata o dentatura ALU – cosa mi serve per acciaio, inox e alluminio?
Per acciaio, acciaio fuso, inox e ghisa la dentatura incrociata, in commercio chiamata anche doppio taglio. Per alluminio, rame, ottone, zinco e plastiche la dentatura ALU: i suoi ampi vani per il truciolo non si intasano nei materiali teneri, una fresa a dentatura incrociata invece sì.
Cosa significa «brasata all'argento con qualità industriale tedesca»?
Nelle frese a lima con testa da 12 mm su codolo da 6 mm la testa in metallo duro è brasata su un codolo in acciaio. Le nostre frese a lima sono brasate con lega d'argento, che si lavora a una temperatura più bassa della lega di rame. Ciò preserva il metallo duro durante la brasatura e dà un collegamento resistente tra testa e codolo. Le frese sono prodotte in Germania.
Posso usare le frese a lima su smerigliatrice diritta, smerigliatrice pneumatica o trapano?
Le smerigliatrici diritte e pneumatiche con pinza da 6 mm sono la scelta giusta, idealmente con regolazione dei giri e da ca. 300 W di potenza. Un trapano raggiunge di solito solo circa 3.000 min⁻¹, troppo lento per frese a lima in metallo duro da 12 mm. Serrare il codolo il più a fondo possibile, lavorare con leggera pressione e indossare occhiali di protezione.