
Sägetechnik aus Remscheid seit 1793
ARNTZ 558 X-PRO MAX – Bi-Metall-Sägeband M51
Für Breitflansch- und dickwandige Träger mit hohen Materialspannungen: extra weite Schränkung und harte M51-Zahnspitzen für Hochleistungsschnitte, gute Spanabfuhr und kein Einklemmen.
Pulvermetallurgisches HSS M51, Abgabe in 5er-Schritten (67 mm auch in 3er-Schritten), endlos verschweißt.
So ist das ARNTZ 558 X-PRO MAX aufgebaut
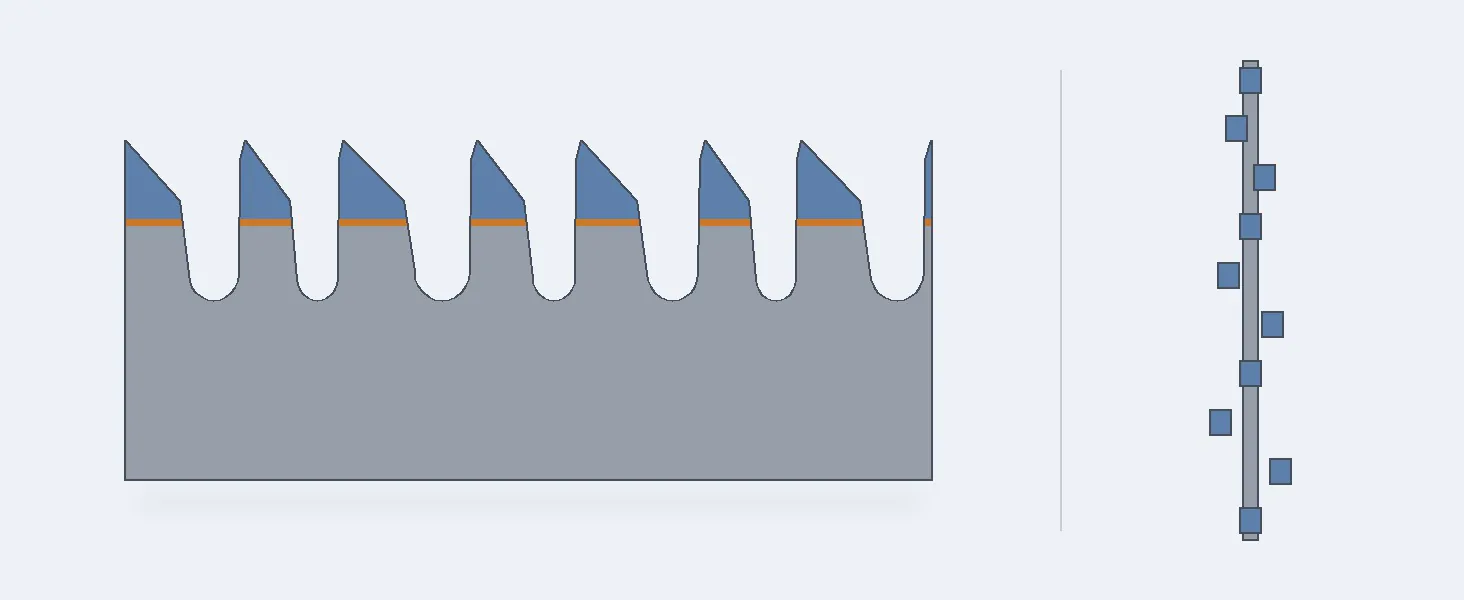
Zahnspitze HSS M51
Pulvermetallurgischer Schnellarbeitsstahl M51 (1.3207), ca. 69 HRC, mit hohem Wolfram- und Kobaltgehalt.
Trägerband aus Federbandstahl
Legierter Federbandstahl mit ca. 50 HRC – hoch flexibel für den Lauf über die Bandrollen.
Unlösbar verschweißt
HSS-Flachdraht und Trägerband sind per Elektronen- oder Laserstrahl verschweißt – jede Zahnspitze besteht aus gehärtetem HSS.
Extra weite Schränkung
Hält hohen Materialspannungen stand, ermöglicht aggressives Sägen und eine gute Spanabfuhr – ohne Einklemmen.
Hitzebeständig
M51-Zahnspitzen mit hoher Hitzebeständigkeit für Hochleistungsschnitte im Stahlbau.
Einsatzbereiche des ARNTZ 558 X-PRO MAX
Träger mit Breitflansch
Große Stahlträger mit breiten Flanschen
Träger mit dicken Wänden
Schwere Träger und Profile mit dicken Wänden
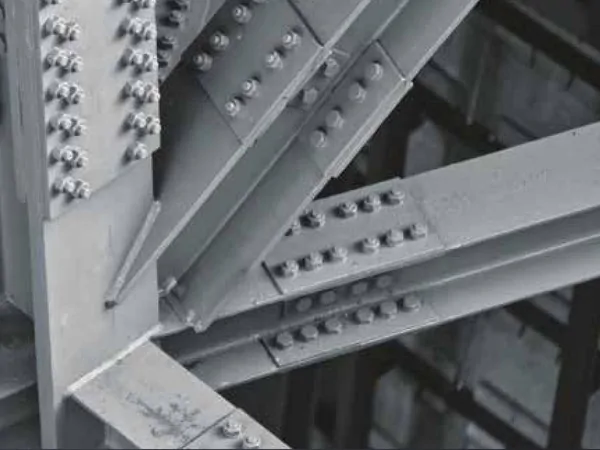
Branche
Stahlbau
Welche Zahnteilung? Richtwerte von ARNTZ für Einzelschnitte
| Vollmaterial bis 25 mm | 10/14 ZpZ |
|---|---|
| Vollmaterial 20–40 mm | 8/11 oder 8/12 ZpZ |
| Vollmaterial 30–60 mm | 6/10 ZpZ |
| Vollmaterial 40–70 mm | 5/7 oder 5/8 ZpZ |
| Vollmaterial 60–110 mm | 4/6 ZpZ |
| Vollmaterial 80–140 mm | 3/4 ZpZ |
| Vollmaterial 120–350 mm | 2/3 ZpZ |
| Vollmaterial 250–550 mm | 1,4/2 ZpZ |
| Vollmaterial 380–750 mm | 1/1,3 ZpZ |
| Vollmaterial ab 550 mm | 0,75/1,25 ZpZ |
| Dünnwandige Rohre, Profile | Wandstärke 2–3 mm: 14 bzw. 10/14 ZpZ; 4–6 mm: 14 bis 6/10 ZpZ; 8–10 mm: 8/11 bis 5/8 ZpZ – je größer der Außendurchmesser, desto gröber die Teilung. |
| Dickwandige Rohre, Profile | Wandstärke 10–30 mm: 4/6 bis 2/3 ZpZ; 50–100 mm: 3/4 bis 1,4/2 ZpZ – je größer der Außendurchmesser, desto gröber die Teilung. |
| Mehrere Profile nebeneinander | Teilung für die doppelte Wandstärke wählen (Bündelschnitt). |
| Faustregel | Immer mindestens 3 Zähne im Eingriff. Große Werkstücke: gröbere Teilung für weniger Last und bessere Spanabfuhr. Kleine Werkstücke: feinere Teilung gegen Gratbildung. |
| Ihre Auswahl | Welche Teilungen es in Ihrer Bandbreite gibt, zeigt das Lieferprogramm unten. Die Bereiche überschneiden sich: an der Grenze für Vollmaterial eher die gröbere, für dünne Wände eher die feinere Teilung wählen. |
Lieferprogramm ARNTZ 558 X-PRO MAX: Abmessungen und Zahnteilungen
| Lieferform | Einzelne Sägebänder, endlos verschweißt, Abgabe in 5er-Schritten (67 mm auch in 3er-Schritten). Länge, Breite und Dicke gibt der Hersteller Ihrer Bandsäge vor. |
|---|---|
| Zahnspitzen | Pulvermetallurgischer Schnellarbeitsstahl M51 (1.3207), ca. 69 HRC, mit hohem Wolfram- und Kobaltgehalt. |
| Trägerband | Legierter Federbandstahl, ca. 50 HRC, Zahnspitzen per Elektronen- oder Laserstrahl verschweißt |
| Spanwinkel / Kategorie | 5–7° positiv · ARNTZ-Kategorie Professionell |
| 54 × 1,6 mm | 2/3, 3/4 ZpZ · Längen 5820–11880 mm |
| 67 × 1,6 mm | 2/3, 3/4 ZpZ · Längen 5920–14000 mm |
| Bandspannung (Richtwert) | Laut ARNTZ mindestens 200 N/mm² bis 27 mm Breite, 250 N/mm² bei 34–80 mm – die Angaben des Maschinenherstellers haben Vorrang. |
Die ARNTZ Bi-Metall-Serien im Vergleich
 ARNTZ 558 X-PRO MAXdiese Serie |  ARNTZ 531 SPRINT-PRO |  ARNTZ 540 X-CELL PRO |  ARNTZ 557 X-PRO |  ARNTZ 458 X-FIT MAX |  ARNTZ 440 X-CELL |  ARNTZ 457 X-FIT | |
|---|---|---|---|---|---|---|---|
| Zahnspitze | HSS M51 | HSS M51 | HSS M51 | HSS M51 | HSS M42 | HSS M42 | HSS M42 |
| ARNTZ-Kategorie | Professionell | Professionell | Professional Plus | Professionell | Professionell | Professional Plus | Standard |
| Spanwinkel | 5–7° positiv | 10° | 11° | 5–7° positiv | 5–7° positiv | 11° | 5–7° positiv |
| Schwerpunkt | Schwere Träger, extra weit | Klassiker in M51 | X-CELL in M51 | Stahlbau, hitzebeständig | Große Träger, Bündelschnitt | Kaltverfestigende Werkstoffe | Profile und Träger, stoßfest |
| Vollmaterial | – | ✓ | ✓ | ✓ | – | ✓ | ✓ |
| Sehr großes Vollmaterial | – | ✓ | ✓ | – | – | ✓ | – |
| Dünnwandige Rohre und Blech | – | – | – | – | – | – | – |
| Bündelschnitt | – | – | – | ✓ | ✓ | – | ✓ |
| Stahlträger und Profile | ✓ | – | – | ✓ | ✓ | – | ✓ |
| Speziallegierungen | – | ✓ | ✓ | ✓ | – | ✓ | – |
| Kaltverfestigende Werkstoffe | – | – | ✓ | – | – | ✓ | – |
| Bandbreiten | 54–67 mm | 27–80 mm | 41–80 mm | 41–67 mm | 34–67 mm | 34–80 mm | 20–67 mm |
FAQ
Welche Bandlänge, Breite und Dicke brauche ich?
Die Maße gibt der Hersteller Ihrer Bandsäge vor (Betriebsanleitung oder Typenschild). Breite = Zahnspitze bis Bandrücken, Dicke = Stärke des Trägerbands, Länge = Gesamtlänge des endlos verschweißten Bandes.
Wie fahre ich ein neues Sägeband richtig ein?
Neue Zähne sind sehr scharf und bruchempfindlich: Schnittgeschwindigkeit um ca. 20 % und Vorschub je nach Werkstoff um 20–50 % senken, dann den Vorschub schrittweise bis zum Normalwert steigern.
Worauf achte ich beim Auspacken und Auflegen?
Mit Schnittschutzhandschuhen und Schutzbrille vom Körper weg öffnen. Nur bei gesicherter Maschine auflegen, Zähne in Laufrichtung, Spannung nach Maschinenhersteller. An der laufenden Säge keine Handschuhe tragen.
M42 oder M51 – was ist der Unterschied?
M42 (1.3247, ca. 68–69 HRC) ist der bewährte Standard für Stahl, Edelstahl und NE-Metalle. M51 (1.3207, pulvermetallurgisch, ca. 69 HRC) bleibt bei hohen Schnitttemperaturen länger hart – für schwer zerspanbare Werkstoffe.
Warum in 5er-Schritten, und wer verkauft die Bänder?
Sägebänder sind Verschleißteile – mit mehreren gleichen Bändern bleibt die Säge einsatzbereit. Verkauf und Beratung: WSH-TOOLS, familiengeführter Werkzeugfachhandel aus Grünsfeld mit über 35 Jahren Erfahrung.
ARNTZ 558 X-PRO MAX im Shop bestellen
Alle Längen, Breiten und Zahnteilungen der Serie, endlos verschweißt. Abgabe in 5er-Schritten, 67 und 80 mm auch in 3er-Schritten.
Über ARNTZ
ARNTZ – Sägetechnik seit 1793
Inhabergeführt in 7. Generation, seit 1793: Bi-Metall- und Hartmetall-Sägebänder.
Seit 1793 entwickelt ARNTZ Sägetechnik – inhabergeführt in 7. Generation.
Bi-Metall-Sägebänder seit 1988, Vertrieb in rund 80 Ländern.
- Was ist ein Bi-Metall-Sägeband?
- Ein Band aus zwei Werkstoffen: Zahnspitzen aus hartem Schnellarbeitsstahl (M42 oder M51), verschweißt mit einem flexiblen Trägerband aus Federbandstahl.
- Welche Serie passt zu meinem Werkstoff?
- Das hängt von Werkstoff, Querschnitt und Bandsäge ab. Die Produktseiten zeigen je Serie Einsatzbereiche, Abmessungen und Zahnteilungen.
- Wer verkauft und berät?
- WSH-TOOLS, familiengeführter Werkzeugfachhandel aus Grünsfeld mit über 35 Jahren Erfahrung in der Schneidtechnik.