
Le sciage de Remscheid depuis 1793
ARNTZ 558 X-PRO MAX – Lame de scie à ruban bimétallique M51
Pour poutres à larges ailes et à parois épaisses à fortes tensions : avoyage extra-large et pointes de dents M51 dures pour coupes à haut rendement, bonne évacuation des copeaux, sans coincement.
HSS M51 (métallurgie des poudres), lot de 5 (67 mm aussi en lot de 3), soudées sans fin.
Construction de la lame ARNTZ 558 X-PRO MAX
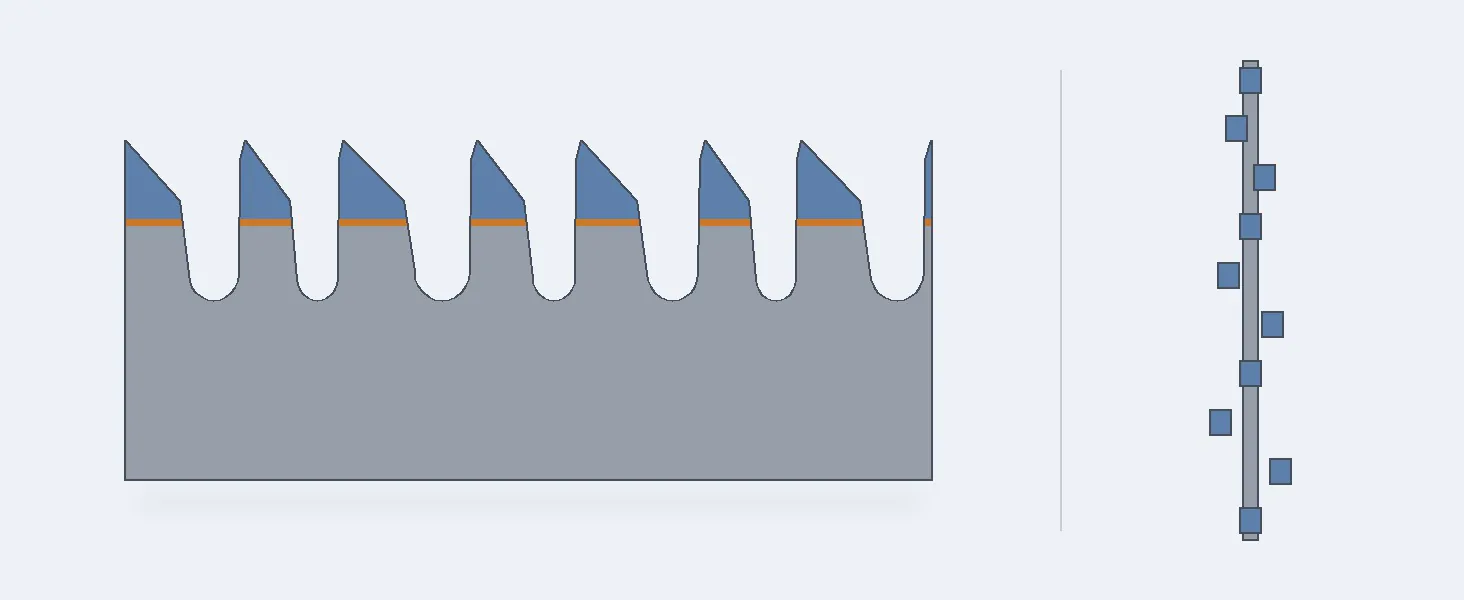
Pointe de dent HSS M51
Acier rapide M51 (1.3207) issu de la métallurgie des poudres, env. 69 HRC, à forte teneur en tungstène et en cobalt.
Bande support en acier à ressort
Acier à ressort allié d'env. 50 HRC – très flexible pour le passage sur les volants de la scie.
Soudure indissociable
Le fil plat en HSS et la bande support sont soudés par faisceau d'électrons ou laser – chaque pointe de dent est en HSS trempé.
Avoyage extra-large
Résiste aux fortes tensions du matériau, permet un sciage agressif et une bonne évacuation des copeaux – sans coincement.
Résistant à la chaleur
Pointes de dents M51 à haute résistance à la chaleur pour les coupes à haut rendement en construction métallique.
Domaines d'application de l'ARNTZ 558 X-PRO MAX
Poutres à larges ailes
Grandes poutres en acier à larges ailes
Poutres à parois épaisses
Poutres et profilés lourds à parois épaisses
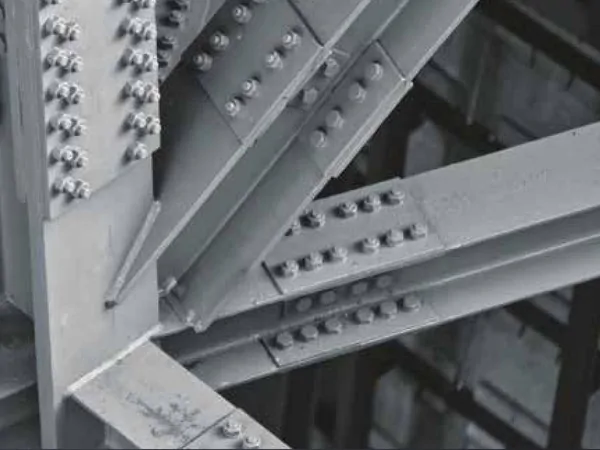
Secteur
Construction métallique
Quelle denture ? Valeurs indicatives ARNTZ pour coupes unitaires
| Matériau plein jusqu'à 25 mm | 10/14 TPI |
|---|---|
| Matériau plein 20–40 mm | 8/11 ou 8/12 TPI |
| Matériau plein 30–60 mm | 6/10 TPI |
| Matériau plein 40–70 mm | 5/7 ou 5/8 TPI |
| Matériau plein 60–110 mm | 4/6 TPI |
| Matériau plein 80–140 mm | 3/4 TPI |
| Matériau plein 120–350 mm | 2/3 TPI |
| Matériau plein 250–550 mm | 1,4/2 TPI |
| Matériau plein 380–750 mm | 1/1,3 TPI |
| Matériau plein dès 550 mm | 0,75/1,25 TPI |
| Tubes/profilés parois minces | Épaisseur de paroi 2–3 mm : 14 ou 10/14 TPI ; 4–6 mm : 14 à 6/10 TPI ; 8–10 mm : 8/11 à 5/8 TPI – plus le diamètre extérieur est grand, plus la denture est grossière. |
| Tubes/profilés parois épaisses | Épaisseur de paroi 10–30 mm : 4/6 à 2/3 TPI ; 50–100 mm : 3/4 à 1,4/2 TPI – plus le diamètre extérieur est grand, plus la denture est grossière. |
| Plusieurs profilés côte à côte | Choisir la denture pour le double de l'épaisseur de paroi (coupe de paquets). |
| Règle pratique | Toujours au moins 3 dents en prise. Grosses pièces : denture plus grossière pour moins de charge et une évacuation des copeaux améliorée. Petites pièces : denture plus fine contre la formation de bavures. |
| Votre choix | La gamme ci-dessous indique les dentures disponibles dans votre largeur de lame. Les plages se chevauchent : à la limite, choisir plutôt la denture plus grossière pour le matériau plein et plutôt la plus fine pour les parois minces. |
Gamme ARNTZ 558 X-PRO MAX : dimensions et dentures
| Conditionnement | Lot de 5 : 5 lames de scie à ruban identiques, soudées sans fin (67 mm aussi en lot de 3). La longueur, la largeur et l'épaisseur sont indiquées par le fabricant de votre scie à ruban. |
|---|---|
| Pointes de dents | Acier rapide M51 (1.3207) issu de la métallurgie des poudres, env. 69 HRC, à forte teneur en tungstène et en cobalt. |
| Bande support | Acier à ressort allié, env. 50 HRC, pointes de dents soudées par faisceau d'électrons ou laser |
| Angle de coupe / catégorie | 5–7° positif · catégorie ARNTZ Professionnel |
| 54 × 1,6 mm | 2/3, 3/4 TPI · longueurs 5820–11880 mm |
| 67 × 1,6 mm | 2/3, 3/4 TPI · longueurs 5920–14000 mm |
| Tension de la lame (indic.) | Selon ARNTZ, au moins 200 N/mm² jusqu'à 27 mm de largeur, 250 N/mm² de 34 à 80 mm – les indications du fabricant de la machine prévalent. |
Comparatif des séries bimétalliques ARNTZ
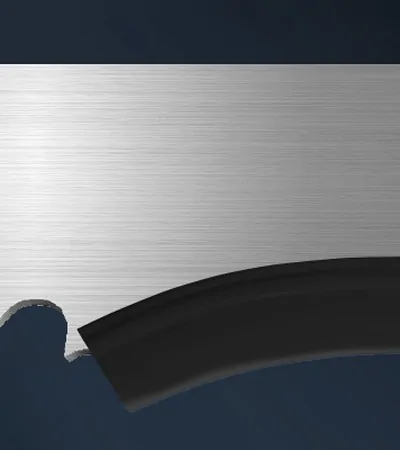 ARNTZ 558 X-PRO MAXcette série | 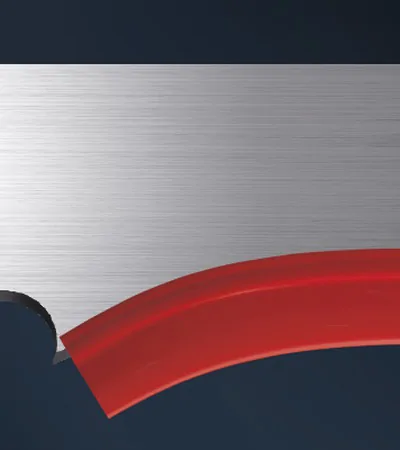 ARNTZ 531 SPRINT-PRO | 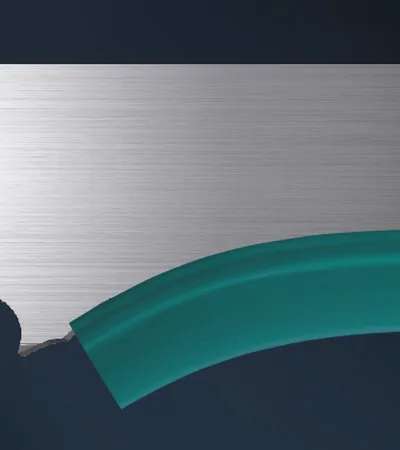 ARNTZ 540 X-CELL PRO |  ARNTZ 557 X-PRO |  ARNTZ 458 X-FIT MAX |  ARNTZ 440 X-CELL |  ARNTZ 457 X-FIT | |
|---|---|---|---|---|---|---|---|
| Pointe de dent | HSS M51 | HSS M51 | HSS M51 | HSS M51 | HSS M42 | HSS M42 | HSS M42 |
| Catégorie ARNTZ | Professionnel | Professionnel | Professional Plus | Professionnel | Professionnel | Professional Plus | Standard |
| Angle de coupe | 5–7° positif | 10° | 11° | 5–7° positif | 5–7° positif | 11° | 5–7° positif |
| Usage principal | Poutres lourdes, extra-large | Classique en M51 | X-CELL en M51 | Constr. métal, thermorésistant | Grandes poutres, en paquets | Matériaux écrouissables | Profilés, poutres, anti-chocs |
| Matériau plein | – | ✓ | ✓ | ✓ | – | ✓ | ✓ |
| Très gros matériau plein | – | ✓ | ✓ | – | – | ✓ | – |
| Tubes à parois minces, tôle | – | – | – | – | – | – | – |
| Coupe de paquets | – | – | – | ✓ | ✓ | – | ✓ |
| Poutres en acier et profilés | ✓ | – | – | ✓ | ✓ | – | ✓ |
| Alliages spéciaux | – | ✓ | ✓ | ✓ | – | ✓ | – |
| Matériaux écrouissables | – | – | ✓ | – | – | ✓ | – |
| Largeurs de lame | 54–67 mm | 27–80 mm | 41–80 mm | 41–67 mm | 34–67 mm | 34–80 mm | 20–67 mm |
FAQ
Quelle longueur, largeur et épaisseur de lame me faut-il ?
Les dimensions sont indiquées par le fabricant de votre scie à ruban (notice ou plaque signalétique). Largeur = pointe de dent au dos de la lame, épaisseur = celle de la bande support, longueur = longueur totale de la lame soudée sans fin.
Comment roder correctement une lame neuve ?
Les dents neuves sont très tranchantes et sensibles à la rupture : réduire la vitesse de coupe d'env. 20 % et l'avance de 20 à 50 % selon le matériau, puis augmenter progressivement l'avance jusqu'à la valeur normale.
À quoi faire attention lors du déballage et du montage ?
Ouvrir loin du corps, avec gants anti-coupure et lunettes de protection. Monter uniquement machine sécurisée, dents dans le sens de défilement, tension selon le fabricant de la machine. Pas de gants sur la scie en marche.
M42 ou M51 – quelle différence ?
M42 (1.3247, env. 68–69 HRC) est le standard éprouvé pour l'acier, l'acier inoxydable et les métaux non ferreux. M51 (1.3207, métallurgie des poudres, env. 69 HRC) reste dur plus longtemps à haute température de coupe – pour matériaux difficiles.
Pourquoi en lot, et qui vend les lames ?
Les lames de scie à ruban sont des pièces d'usure – avec plusieurs lames identiques, la scie reste opérationnelle. Vente et conseil : WSH-TOOLS, négoce spécialisé en outillage géré en famille à Grünsfeld, plus de 35 ans d'expérience.
Commander ARNTZ 558 X-PRO MAX dans notre boutique
Toutes les longueurs, largeurs et dentures de la série, soudées sans fin. Vente par multiples de 5, en 67 et 80 mm aussi par 3. La boutique est en allemand.
À propos d’ARNTZ
ARNTZ – le sciage depuis 1793
Dirigée par ses propriétaires en 7e génération, depuis 1793 : lames de scie à ruban bimétalliques et carbure.
Depuis 1793, ARNTZ développe des techniques de sciage – une entreprise dirigée par ses propriétaires, en 7e génération.
Lames de scie à ruban bimétalliques depuis 1988, distribution dans environ 80 pays.
- Qu'est-ce qu'une lame de scie à ruban bimétallique ?
- Une lame en deux matériaux : pointes de dents en acier rapide dur (M42 ou M51), soudées à une bande support flexible en acier à ressort.
- Quelle série convient à mon matériau ?
- Cela dépend du matériau, de la section et de la scie à ruban. Les pages produits indiquent pour chaque série les domaines d'application, les dimensions et les dentures.
- Qui vend et conseille ?
- WSH-TOOLS, négoce spécialisé en outillage géré en famille à Grünsfeld, avec plus de 35 ans d'expérience dans les techniques de coupe.