
ARNTZ, técnica de serrado desde 1793
ARNTZ 402 VL-GP – hoja de sierra de cinta bimetálica M42
La robusta hoja multifunción para uso mixto en la construcción de maquinaria y metálica: material macizo, tubos, vigas y perfiles con una misma hoja; larga vida útil, menos cambios de hoja.
Puntas de los dientes de HSS M42, lote de 5 (67 mm también en lote de 3), soldadas sin fin.
Así es la hoja ARNTZ 402 VL-GP
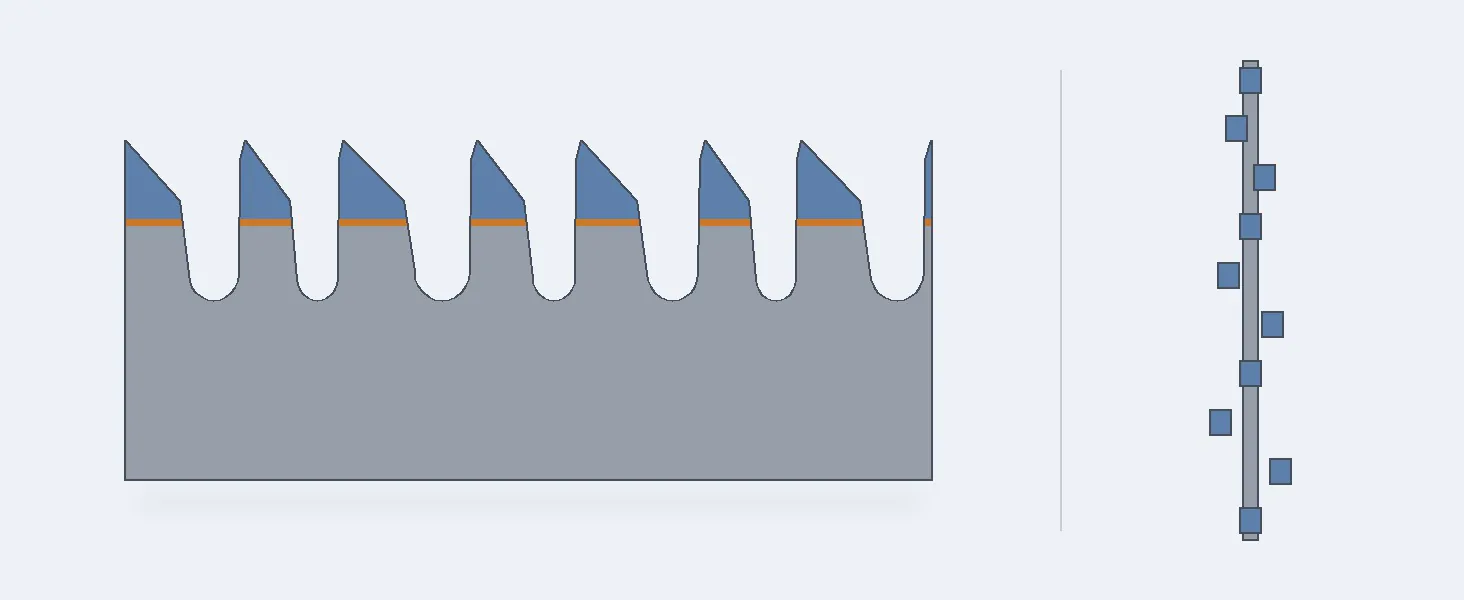
Puntas de los dientes de HSS M42
Acero rápido M42 (1.3247), aprox. 68–69 HRC: resistente al desgaste y con gran duración del filo para acero, acero inoxidable y metales no férreos.
Cinta de soporte de fleje de acero para muelles
Fleje de acero aleado para muelles de aprox. 50 HRC: muy flexible para el paso por los volantes de la sierra.
Unión soldada inseparable
El alambre plano de HSS y la cinta de soporte se unen mediante soldadura por haz de electrones o por láser: cada punta de diente es de HSS templado.
Diseño de dientes robusto
Forma de diente multifunción para tareas de corte variables en uso mixto: larga vida útil, menos cambios de hoja.
Ángulo de desprendimiento de 5–7° positivo
Ángulo de desprendimiento positivo para un buen engrane de los dientes en material macizo, tubos y perfiles.
Campos de aplicación de la ARNTZ 402 VL-GP
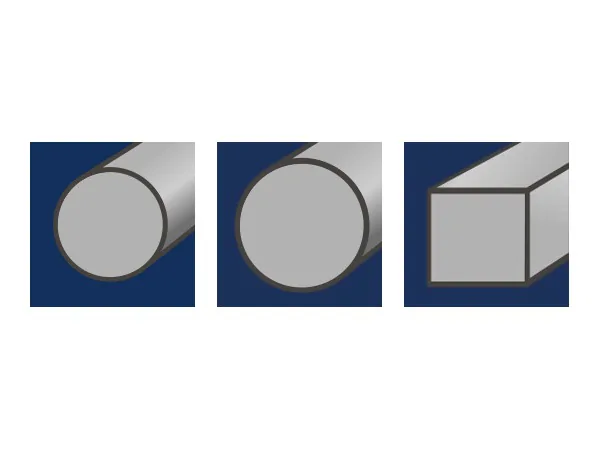
Material macizo
Redondo mediano y grande, cuadrado grande
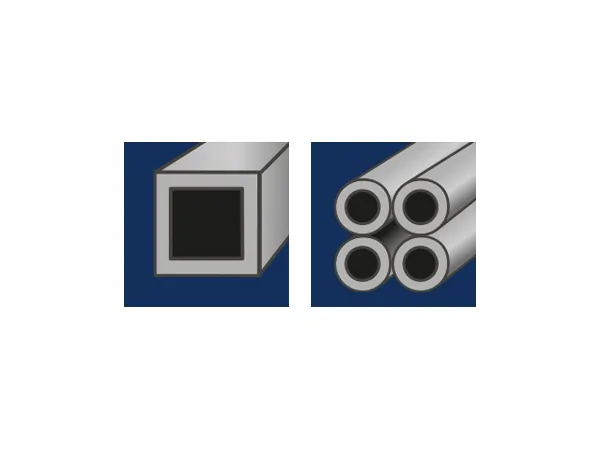
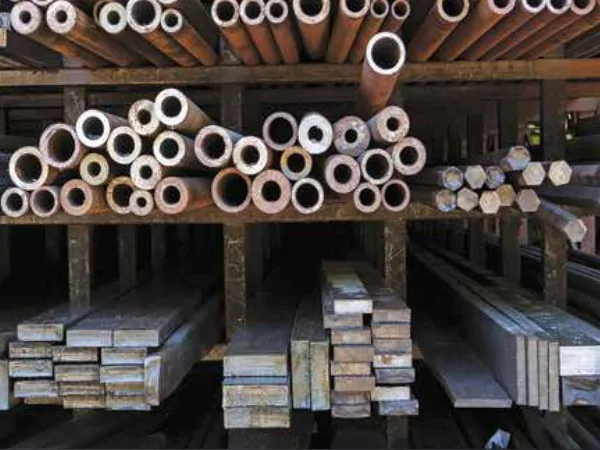
Tubos y paquetes
Tubo cuadrado grande y paquetes de tubos
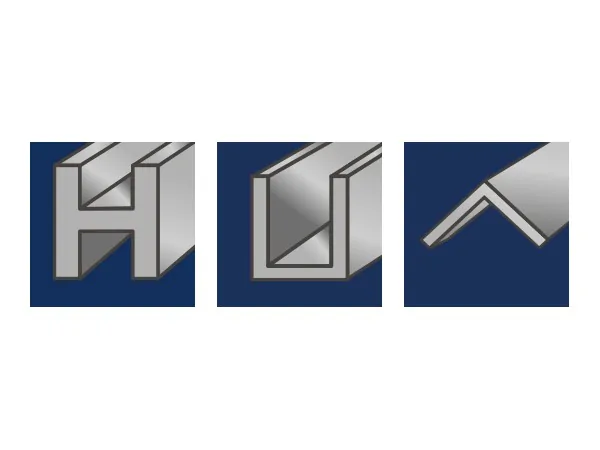
Vigas y perfiles
Vigas de acero, perfiles en U y perfiles angulares
Sectores
Construcción de maquinaria y construcción metálica
¿Qué paso de dientes? Valores orientativos de ARNTZ para cortes individuales
| Material macizo hasta 25 mm | 10/14 TPI |
|---|---|
| Material macizo 20–40 mm | 8/11 o 8/12 TPI |
| Material macizo 30–60 mm | 6/10 TPI |
| Material macizo 40–70 mm | 5/7 o 5/8 TPI |
| Material macizo 60–110 mm | 4/6 TPI |
| Material macizo 80–140 mm | 3/4 TPI |
| Material macizo 120–350 mm | 2/3 TPI |
| Material macizo 250–550 mm | 1,4/2 TPI |
| Material macizo 380–750 mm | 1/1,3 TPI |
| Material macizo desde 550 mm | 0,75/1,25 TPI |
| Tubos/perfiles, pared delgada | Espesor de pared 2–3 mm: 14 o 10/14 TPI; 4–6 mm: de 14 a 6/10 TPI; 8–10 mm: de 8/11 a 5/8 TPI. Cuanto mayor sea el diámetro exterior, más grueso debe ser el paso. |
| Tubos/perfiles, pared gruesa | Espesor de pared 10–30 mm: de 4/6 a 2/3 TPI; 50–100 mm: de 3/4 a 1,4/2 TPI. Cuanto mayor sea el diámetro exterior, más grueso debe ser el paso. |
| Varios perfiles lado a lado | Elegir el paso de dientes correspondiente al doble del espesor de pared (corte en paquete). |
| Regla práctica | Siempre al menos 3 dientes en contacto. Piezas grandes: paso más grueso para reducir la carga y facilitar la evacuación de la viruta. Piezas pequeñas: paso más fino para evitar la formación de rebabas. |
| Su elección | La gama que figura más abajo muestra qué pasos de dientes existen en la anchura de su hoja. Los rangos se solapan: en el límite, elegir el paso más grueso para material macizo y el más fino para paredes delgadas. |
Gama ARNTZ 402 VL-GP: dimensiones y pasos de dientes
| Presentación | Lote de 5: 5 hojas de sierra de cinta iguales, soldadas sin fin (67 mm también en lote de 3). La longitud, la anchura y el espesor los indica el fabricante de su sierra de cinta. |
|---|---|
| Puntas de los dientes | Acero rápido M42 (1.3247), aprox. 68–69 HRC |
| Cinta de soporte | Fleje de acero aleado para muelles, aprox. 50 HRC; puntas de los dientes unidas mediante soldadura por haz de electrones o por láser |
| Ángulo / categoría ARNTZ | Ángulo de desprendimiento 5–7° positivo · categoría ARNTZ Standard |
| 20 × 0,9 mm | 5/7, 8/11, 12/16 TPI · longitudes 2000–5100 mm |
| 27 × 0,9 mm | 3/4, 4/6, 5/7, 8/11, 12/16 TPI · longitudes 2360–8500 mm |
| 34 × 1,1 mm | 3/4, 4/6, 5/7 TPI · longitudes 3505–7675 mm |
| 41 × 1,3 mm | 2/3, 3/4, 4/6 TPI · longitudes 4115–8625 mm |
| 54 × 1,6 mm | 2/3, 3/4 TPI · longitudes 5820–11880 mm |
| 67 × 1,6 mm | 2/3, 3/4 TPI · longitudes 5920–14000 mm |
| Tensión de hoja orientativa | Según ARNTZ, al menos 200 N/mm² hasta 27 mm de anchura y 250 N/mm² de 34 a 80 mm; prevalecen las indicaciones del fabricante de la máquina. |
Las series bimetálicas ARNTZ en comparación
 ARNTZ 402 VL-GPesta serie |  ARNTZ 401 VL-PLUS |  ARNTZ 431 SPRINT-PLUS |  ARNTZ 440 X-CELL |  ARNTZ 457 X-FIT |  ARNTZ 458 X-FIT MAX | 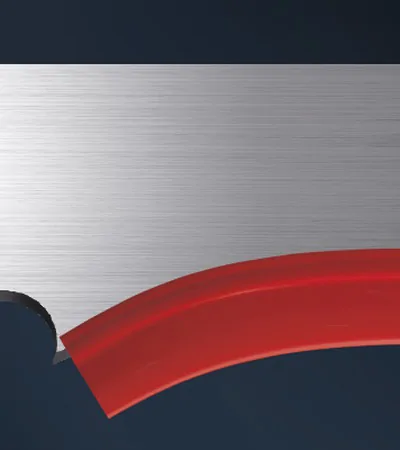 ARNTZ 531 SPRINT-PRO | |
|---|---|---|---|---|---|---|---|
| Puntas de los dientes | HSS M42 | HSS M42 | HSS M42 | HSS M42 | HSS M42 | HSS M42 | HSS M51 |
| Categoría ARNTZ | Standard | Standard | Standard | Professional Plus | Standard | Profesional | Profesional |
| Ángulo de desprendimiento | 5–7° positivo | 0° y 10° | 0° y 10° | 11° | 5–7° positivo | 5–7° positivo | 10° |
| Aplicación principal | Uso mixto, robusta | Gama básica, muchos pasos | Clásica, 11 pasos de dientes | Endurecimiento por deformación | Perfiles y vigas, antichoque | Vigas grandes, en paquete | Clásica en M51 |
| Material macizo | ✓ | ✓ | ✓ | ✓ | ✓ | – | ✓ |
| Material macizo muy grande | – | ✓ | ✓ | ✓ | – | – | ✓ |
| Tubos de pared delgada, chapa | – | ✓ | ✓ | – | – | – | – |
| Corte en paquete | ✓ | ✓ | ✓ | – | ✓ | ✓ | – |
| Vigas de acero y perfiles | ✓ | – | – | – | ✓ | ✓ | – |
| Aleaciones especiales | – | – | – | ✓ | – | – | ✓ |
| Endurecimiento por deformación | – | – | – | ✓ | – | – | – |
| Anchuras de hoja | 20–67 mm | 20–67 mm | 20–80 mm | 34–80 mm | 20–67 mm | 34–67 mm | 27–80 mm |
FAQ
¿Qué longitud, anchura y espesor de hoja necesito?
Las medidas las indica el fabricante de su sierra de cinta (manual de instrucciones o placa de características). Anchura = de la punta del diente al dorso de la cinta; espesor = de la cinta de soporte; longitud = total de la hoja soldada sin fin.
¿Cómo se realiza correctamente el rodaje de una hoja nueva?
Los dientes nuevos están muy afilados y son sensibles a la rotura: reducir la velocidad de corte aprox. un 20 % y el avance entre un 20 y un 50 % según el material; después, aumentar el avance gradualmente hasta el valor normal.
¿Qué debe tenerse en cuenta al desembalar y montar la hoja?
Desplegarla lejos del cuerpo con guantes de protección contra cortes y gafas de protección. Montarla solo con la máquina asegurada, dientes en el sentido de marcha, tensión según el fabricante de la máquina. Sin guantes con la sierra en marcha.
M42 o M51: ¿cuál es la diferencia?
M42 (1.3247, aprox. 68–69 HRC) es el estándar probado para acero, acero inoxidable y metales no férreos. M51 (1.3207, pulvimetalúrgico, aprox. 69 HRC) se mantiene duro más tiempo a altas temperaturas de corte: para materiales difíciles de mecanizar.
¿Por qué en lotes y quién vende las hojas?
Las hojas de sierra de cinta son piezas de desgaste: con varias hojas iguales, la sierra sigue lista para trabajar. Venta y asesoramiento: WSH-TOOLS, comercio familiar especializado en herramientas de Grünsfeld con más de 35 años de experiencia.
Pedir ARNTZ 402 VL-GP en nuestra tienda
Todas las longitudes, anchos y pasos de la serie, soldadas sin fin. Venta en múltiplos de 5, en 67 y 80 mm también de 3. La tienda está en alemán.
Sobre ARNTZ
ARNTZ – serrado desde 1793
Dirigida por sus dueños en 7.ª generación, desde 1793: hojas de sierra de cinta bimetálicas y de metal duro.
Desde 1793, ARNTZ desarrolla técnica de serrado, como empresa dirigida por sus dueños en 7.ª generación.
Hojas de sierra de cinta bimetálicas desde 1988, distribución en unos 80 países.
- ¿Qué es una hoja de sierra de cinta bimetálica?
- Una hoja de dos materiales: puntas de los dientes de acero rápido duro (M42 o M51) soldadas a una cinta de soporte flexible de fleje de acero para muelles.
- ¿Qué serie es adecuada para mi material?
- Depende del material, de la sección y de la sierra de cinta. Las páginas de producto muestran para cada serie las aplicaciones, las dimensiones y los pasos de dientes.
- ¿Quién vende y asesora?
- WSH-TOOLS, comercio familiar especializado en herramientas de Grünsfeld con más de 35 años de experiencia en tecnología de corte.