


Datenblatt mit Drehzahl-Tabelle herunterladen (PDF)
Das Metallkreissägeblatt HSS DMo5 TiAlN beschichtet ist die ideale Wahl für präzise und wirtschaftliche Sägearbeiten in der professionellen Metallbearbeitung. Es eignet sich für saubere Schnitte in Stahl, Edelstahl, Rohren, Profilen und Vollmaterial. Größe und Zähnezahl wählen Sie direkt hier im Produkt (Durchmesser 200 bis 450 mm).
Preisspanne: 76,08 € bis 343,31 €
Die TiAlN-Beschichtung (Titanaluminiumnitrid) ist hart, glatt und chemisch träge. Sie sorgt für geringe Reibung und eine geringe Haftneigung zum Werkstoff. Aufschweißungen werden damit wesentlich seltener, das verlängert deutlich die Standzeiten. TiAlN zeichnet sich durch hohe Hitzebeständigkeit aus.
Wir produzieren passend für alle Hersteller. Bitte bei der Bestellung die Zähnezahl und Nebenlöcher angeben, vielen Dank.
Ausführliche Anleitung zum Lesen und Messen: Nebenlöcher bestimmen.
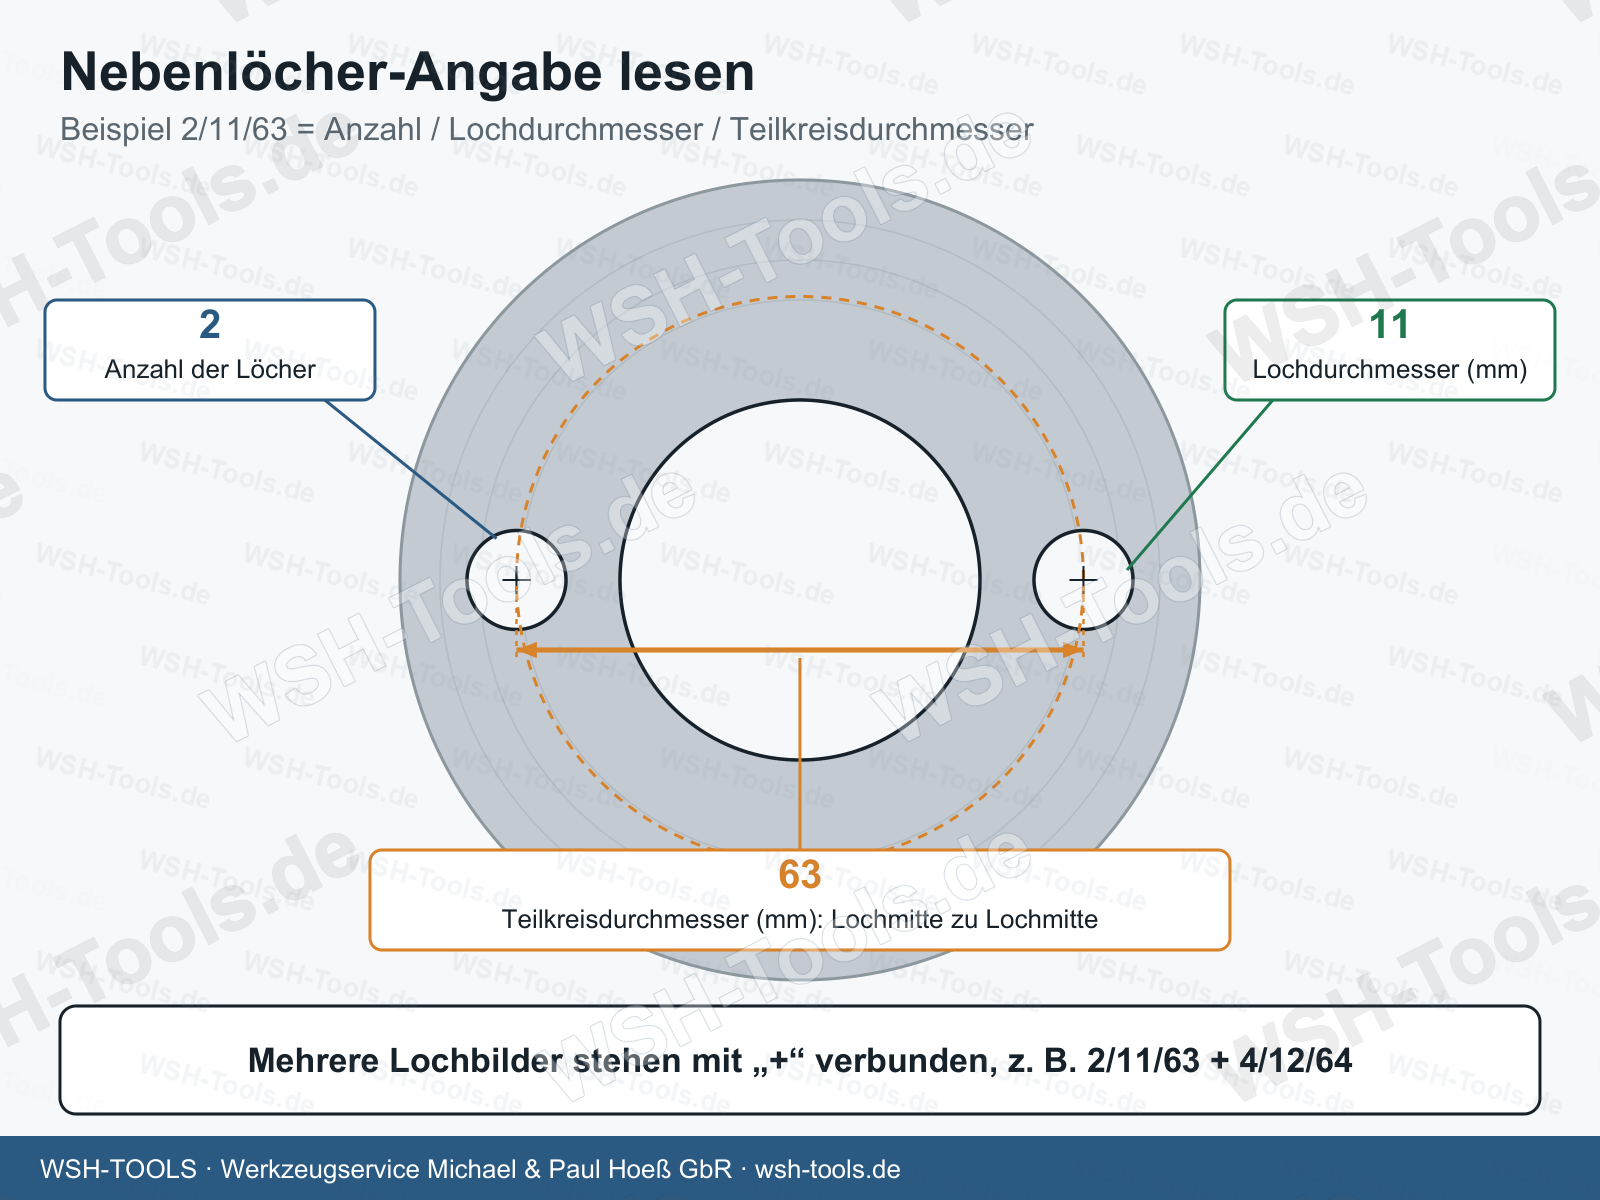
Nebenloch-Beispiel 2/11/63:
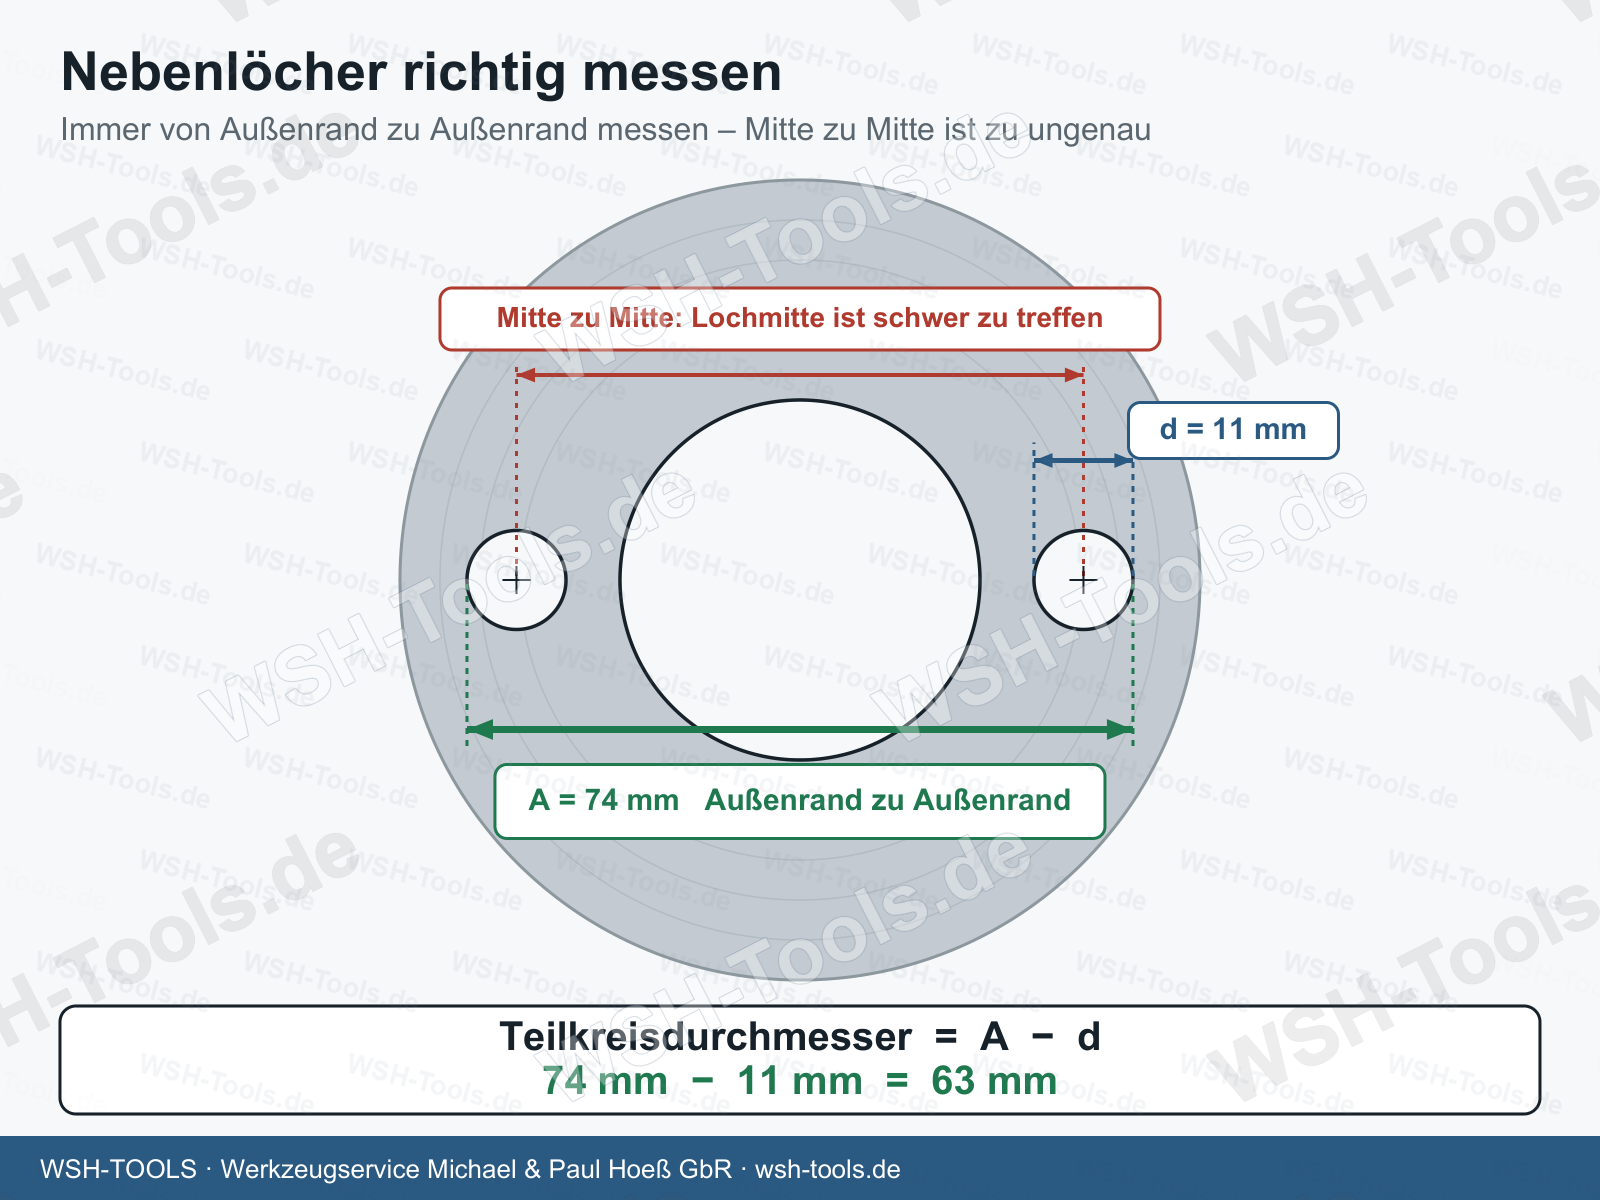
Pro-Tipp: Lochabstand immer von Außenrand zu Außenrand messen – Mitte zu Mitte ist zu ungenau:
Alle Zahnformen im Überblick: Zahnformen A, B, BW und C erklärt.
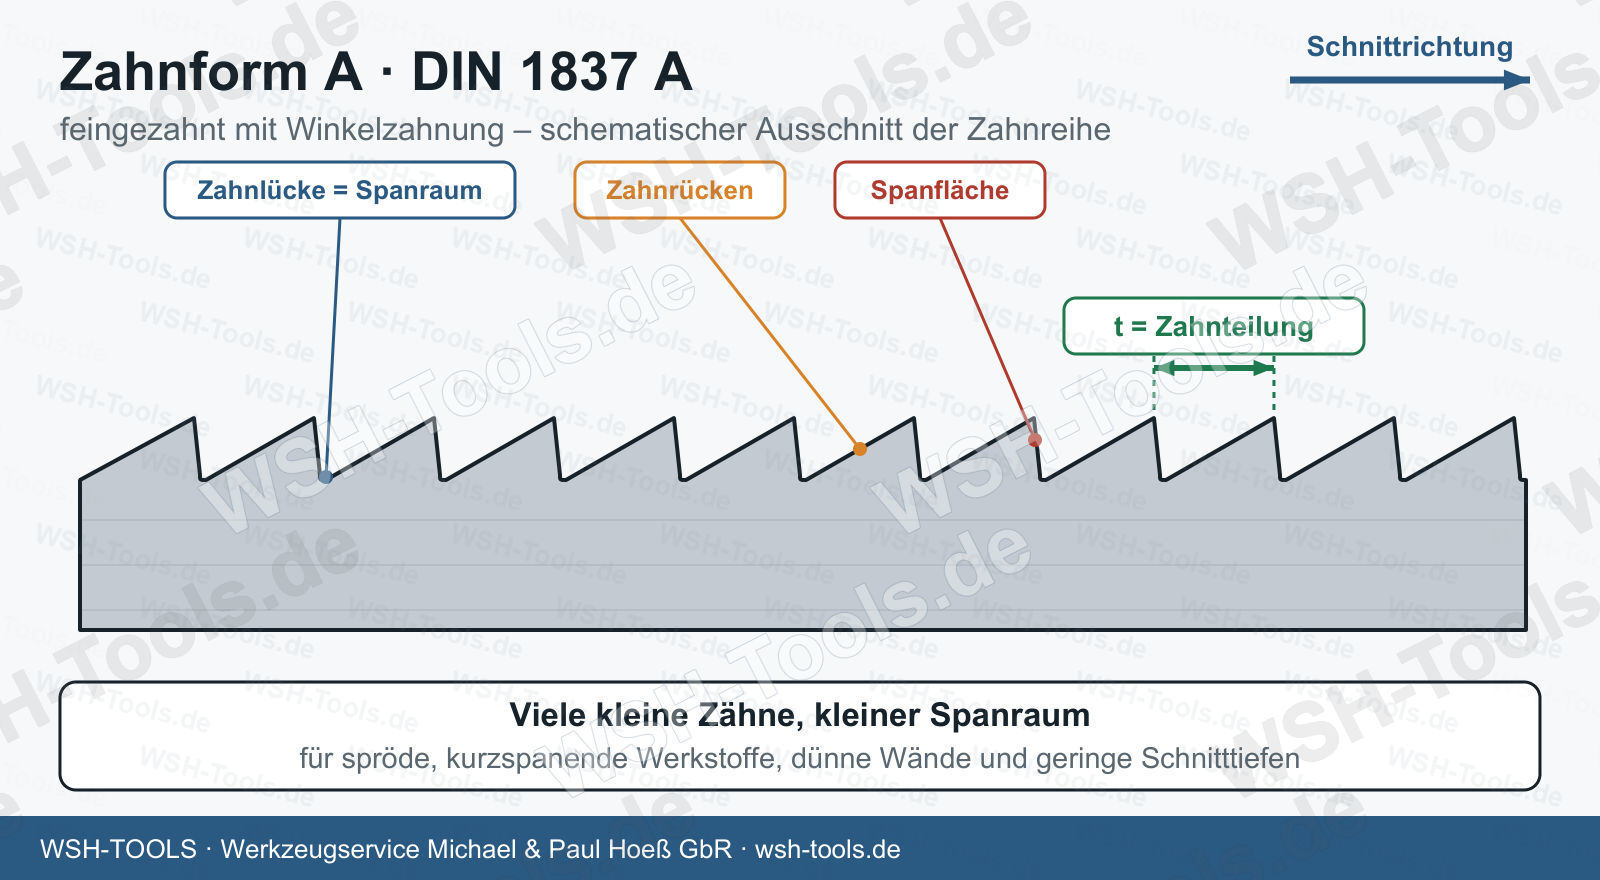
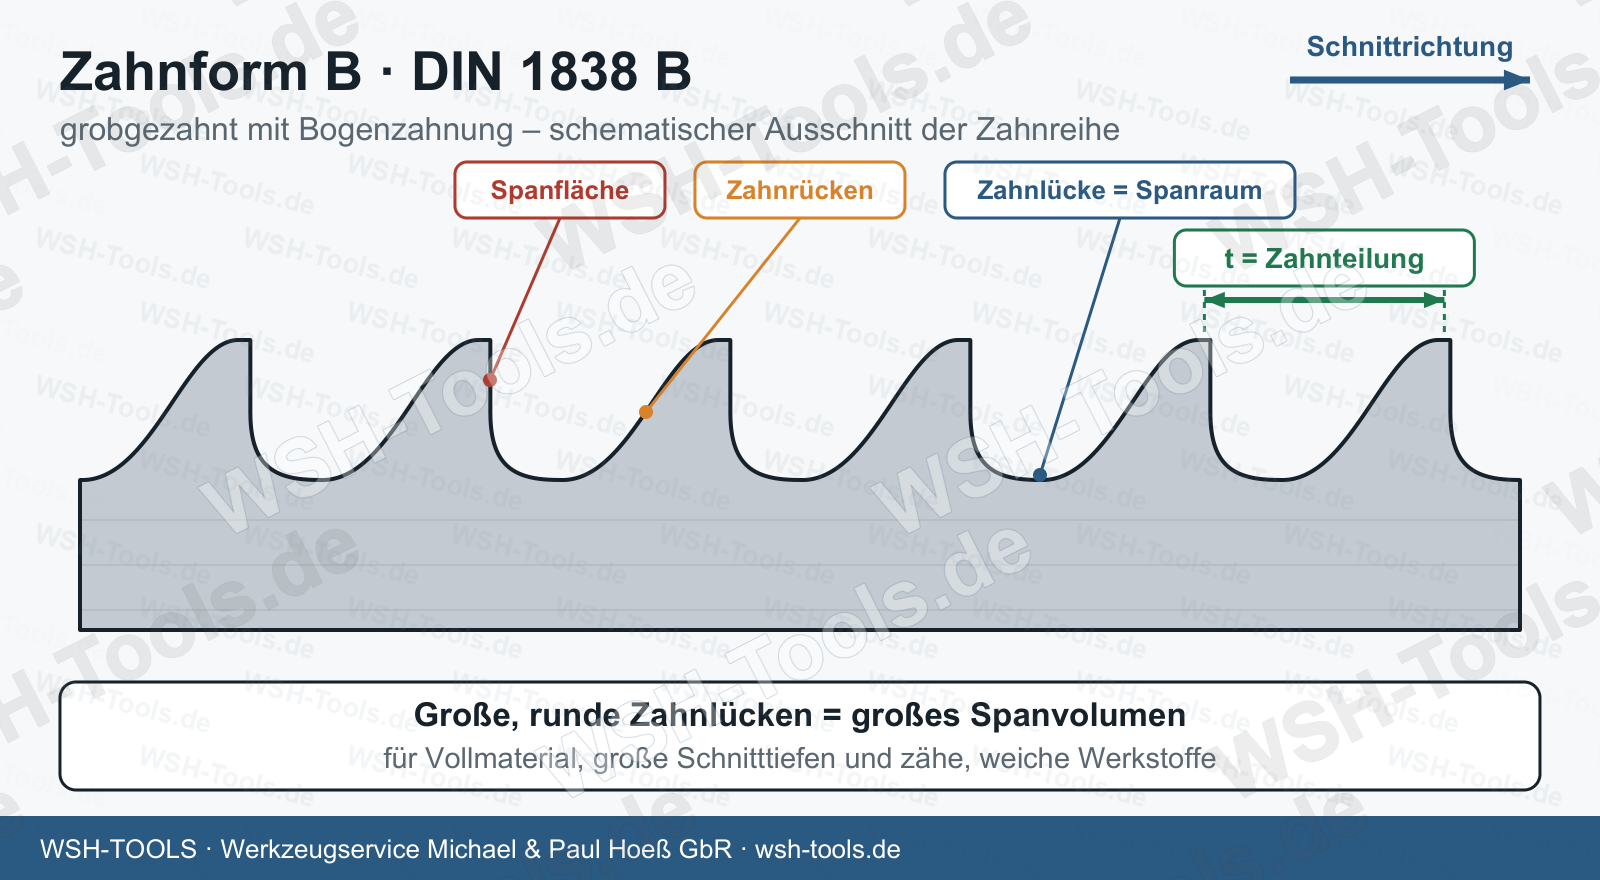
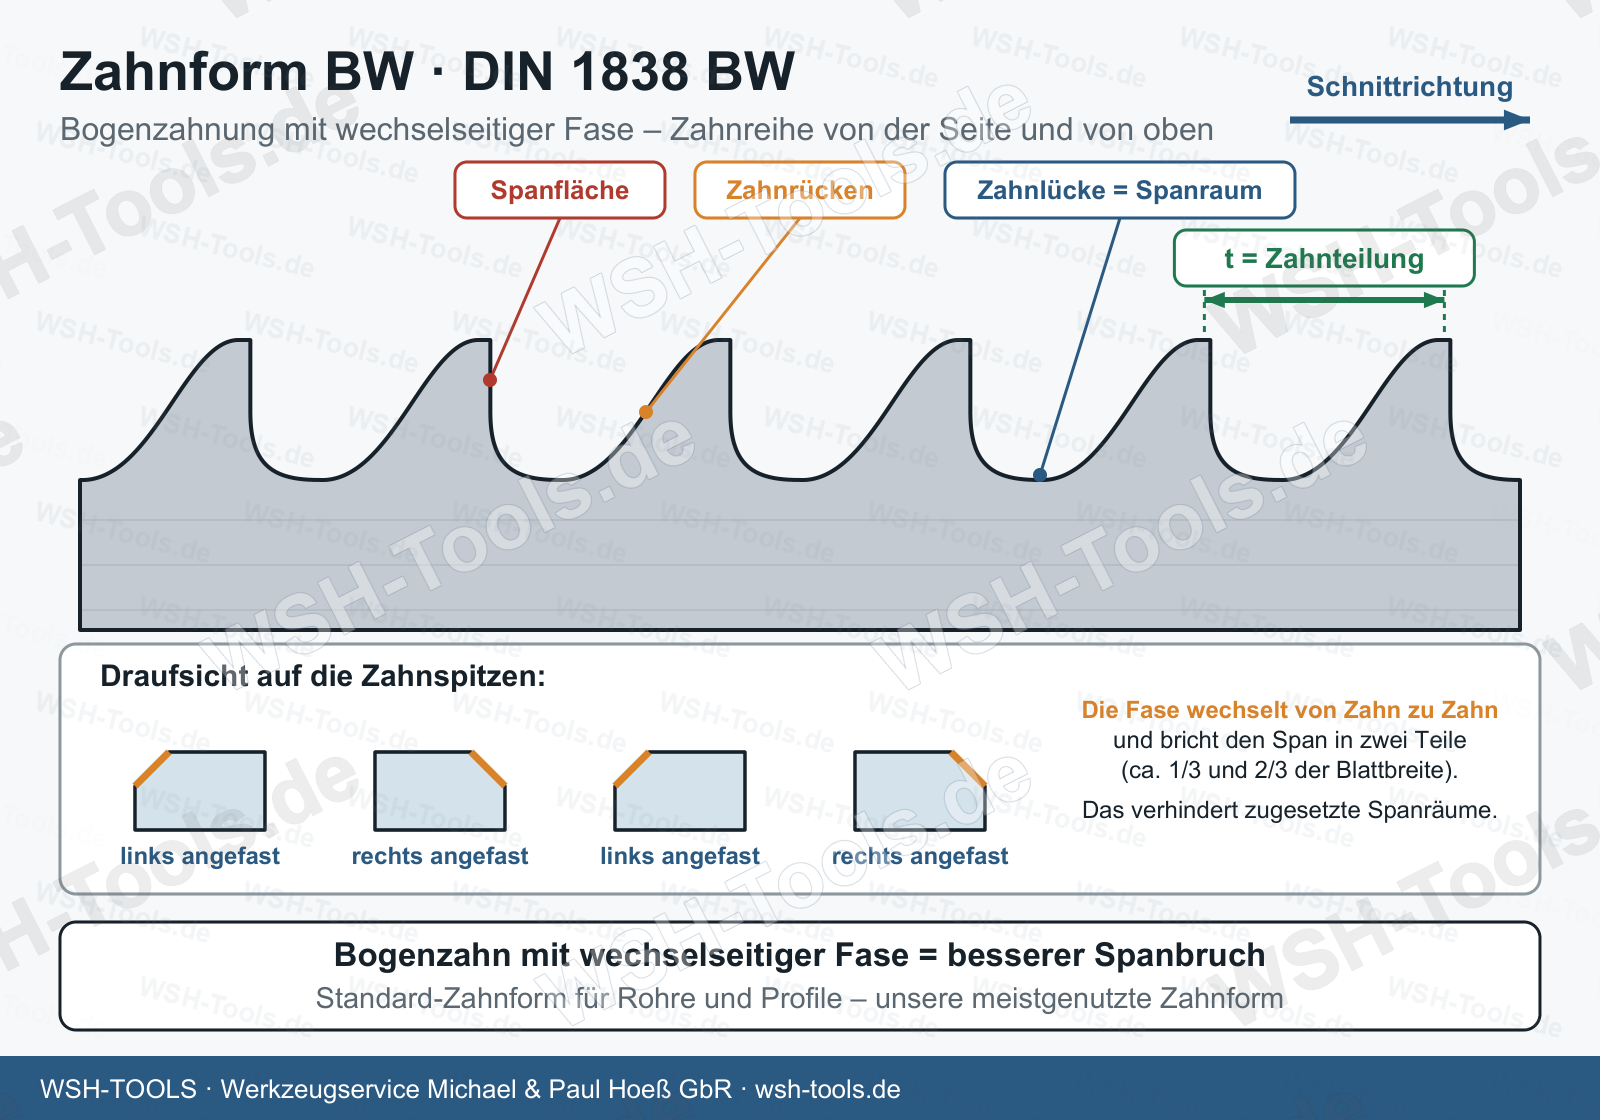
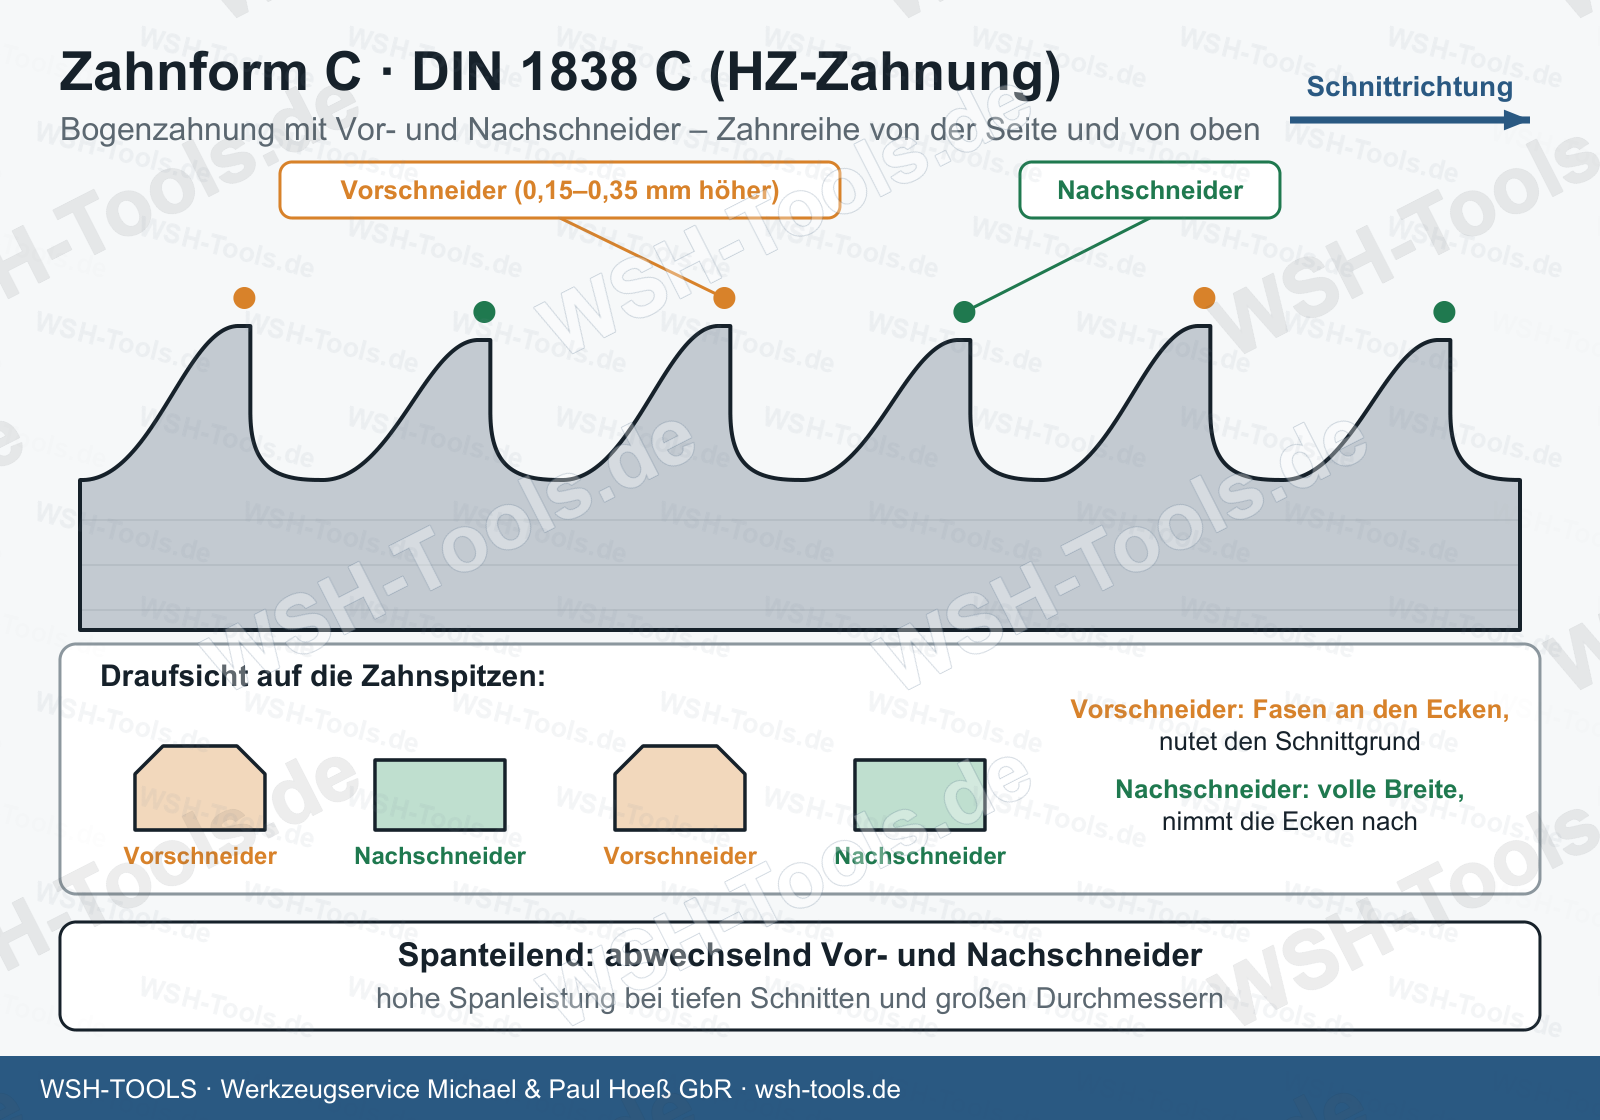
Formeln, Richtwerte und Tabelle: Schnittgeschwindigkeit und Drehzahl berechnen.
Schnittparameter richten sich nach dem Werkstoff, Materialquerschnitt, Schmierung, Zustand der Maschine und der korrekten Bedienung!
Diese Werte sind als Orientierungshilfe zu verstehen:
| Material | Schnittgeschwindigkeit [m/min] | Spanstärke [mm/Zahn] | Zahnteilung T bei Materialquerschnitt d [mm] | ||||||
|---|---|---|---|---|---|---|---|---|---|
| 10-20 | 20-40 | 40-60 | 60-90 | 90-110 | 110-130 | 130-150 | |||
| bis 500 N/mm² | 30 - 50 | 0,03 - 0,06 | T5 | T8 | T10 | T12 | T14 | T16 | T18 |
| bis 800 N/mm² | 20 - 40 | 0,03 - 0,04 | T5 | T6 | T10 | T12 | T14 | T16 | T18 |
| bis 1200 N/mm² | 15 - 25 | 0,02 - 0,03 | T5 | T6 | T8 | T10 | T12 | T14 | T14 |
| Rostfreier Stahl | 10 - 30 | 0,01 - 0,03 | T5 | T6 | T8 | T10 | T12 | T14 | T14 |
| Gusseisen | 15 - 40 | 0,04 - 0,05 | T5 | T6 | T8 | T11 | T14 | T16 | T16 |
| Aluminium | 80 - 1500 | 0,04 - 0,09 | T6 | T8 | T12 | T16 | T18 | T20 | T20 |
| Kupfer | 200 - 300 | 0,04 - 0,06 | T6 | T8 | T10 | T13 | T15 | T17 | T19 |
| Bronze | 90 - 300 | 0,04 - 0,06 | T6 | T8 | T10 | T13 | T15 | T17 | T19 |
| Messing | 350 - 600 | 0,04 - 0,08 | T6 | T10 | T12 | T14 | T17 | T19 | T20 |
| Material | Schnittgeschwindigkeit [m/min] | Spanstärke [mm/Zahn] | Zahnteilung T bei Materialquerschnitt d [mm] | |||||||
|---|---|---|---|---|---|---|---|---|---|---|
| <1,0 | 1,0 - 1,5 | 1,5 - 2,0 | 2,0 - 3,0 | 3,0 - 4,0 | 4,0 - 5,0 | 5,0 - 6,0 | 6,0 - 8,0 | |||
| bis 500 N/mm² | 40 - 80 | 0,03 - 0,06 | T3 | T4 | T5 | T5 | T6 | T8 | T9 | T10 |
| bis 800 N/mm² | 30 - 60 | 0,03 - 0,04 | T3 | T4 | T4 | T5 | T6 | T8 | T9 | T10 |
| bis 1200 N/mm² | 20 - 40 | 0,02 - 0,03 | T3 | T3 | T4 | T5 | T5 | T7 | T8 | T9 |
| Rostfreier Stahl | 5 - 40 | 0,01 - 0,03 | T3 | T3 | T4 | T5 | T6 | T8 | T9 | T10 |
| Aluminium | 80 - 1500 | 0,04 - 0,09 | T4 | T5 | T6 | T7 | T8 | T10 | T12 | T12 |
| Kupfer | 200 - 500 | 0,04 - 0,05 | T4 | T5 | T6 | T7 | T8 | T10 | T12 | T12 |
| Bronze | 90 - 350 | 0,04 - 0,06 | T4 | T5 | T6 | T7 | T8 | T10 | T12 | T12 |
| Messing | 350 - 900 | 0,04 - 0,08 | T4 | T5 | T6 | T7 | T8 | T10 | T12 | T12 |
Folgende Ausführungen sind lieferbar:
Für Aluminium und diverse Buntmetalle: Unbeschichtete, blanke und polierte Sägeblätter sind in allen Größen lieferbar.
Dampfbehandelt: Die Eisenoxidschicht (Fe3O4) ist mikroporös. Durch Kapillarwirkung hält sie Kühlschmierstoff und Schneidöl direkt an der Schneide fest. Der stabile Schmierfilm senkt die Reibung und reduziert Aufschweißungen an Zahnbrust und Zahnflanken.
Beschichtet (TiN, TiCN, TiAlN): Harte, glatte und chemisch träge Schichten mit geringer Reibung und geringer Haftneigung zum Werkstoff. Aufschweißungen werden damit wesentlich seltener. Das verlängert deutlich die Standzeiten – oder steigert bei Bedarf die Schnittleistung in Schnittmetern pro Stunde. TiN ist die Standardschicht, TiCN zeichnet sich durch besonders niedrige Reibung aus, TiAlN durch hohe Hitzebeständigkeit.
Unser HSS-Sortiment an Metallkreissägeblättern finden Sie in der Kategorie Metallkreissägeblätter.
Sie finden kein passendes Blatt im Standardsortiment? Dann sprechen Sie uns an.
Oder rufen Sie uns direkt an: 09346 92230 · Mehr zu Sonderanfertigung und Schärfdienst
Ratgeber:
PayPal verwendet zur Absicherung der Zahlung Google reCAPTCHA. (Mehr Informationen)

Rezensionen
Es gibt noch keine Rezensionen.