Kegelsenker: Drehzahl berechnen und den richtigen Senker wählen
Kegelsenker senken Bohrungen für Senkschrauben an, entgraten Bohrungen und erzeugen Fasen. Damit die Senkung sauber und ohne Rattermarken wird, kommt es auf drei Dinge an: die richtige Drehzahl, den passenden Schneidstoff und eine stabile Bearbeitung. Dieser Ratgeber fasst die wichtigsten Regeln zusammen.
Welcher Senkwinkel: 60°, 90° oder 120°?
- 90° – der Standard für metrische Senkschrauben (z. B. ISO 10642) und zum Entgraten. Kegelsenker 90° sind in DIN 335 genormt.
- 60° – für Zentrierungen und spezielle Senkungen.
- 120° – vor allem für Blechbearbeitung und Niete.
DIN 335 Form C bezeichnet Kegelsenker mit Zylinderschaft, die in Bohrfutter und Spannzangen gespannt werden.
Drehzahl berechnen
Die Drehzahl ergibt sich aus der Schnittgeschwindigkeit vc und dem größten Durchmesser, der im Eingriff ist:
n = vc × 1000 / (π × d) (n in 1/min, vc in m/min, d in mm)
Beispiel: Kegelsenker Ø 20,5 mm in Baustahl mit vc = 20 m/min ergibt n = 20 × 1000 / (3,14 × 20,5) ≈ 310 1/min. Kegelsenker laufen deutlich langsamer als ein Bohrer gleichen Durchmessers – zu hohe Drehzahl ist die häufigste Ursache für Rattern.
Richtwerte für die Schnittgeschwindigkeit
| Werkstoff | Schnittgeschwindigkeit vc (Richtwert) | Senker |
|---|---|---|
| Baustahl, unlegierter Stahl bis ca. 700 N/mm² | 15–25 m/min | HSS-G oder HSSE-Co5, blank oder TiN |
| Legierter / vergüteter Stahl bis ca. 1.100 N/mm² | 8–15 m/min | HSSE-Co5, TiAlN oder AlTiN |
| Edelstahl V2A / V4A | 5–10 m/min | HSSE-Co5, ungleich geteilt, TiAlN oder AlTiN |
| Grauguss | 12–20 m/min | HSS-G oder HSSE-Co5 |
| Aluminium, Messing, Kupfer | 30–50 m/min | blank oder TiN – nicht TiAlN/AlTiN |
Die Werte gelten für HSS- und HSSE-Senker mit Kühlschmierung. Im Zweifel mit dem unteren Wert beginnen.
Drehzahltabelle für Kegelsenker
| Senker-Ø | vc 5 m/min | vc 10 m/min | vc 20 m/min | vc 40 m/min |
|---|---|---|---|---|
| 6,3 mm | 250 | 510 | 1010 | 2020 |
| 8,3 mm | 190 | 380 | 770 | 1530 |
| 10,4 mm | 150 | 310 | 610 | 1220 |
| 12,4 mm | 130 | 260 | 510 | 1030 |
| 16,5 mm | 100 | 190 | 390 | 770 |
| 20,5 mm | 80 | 160 | 310 | 620 |
| 25 mm | 60 | 130 | 250 | 510 |
| 31 mm | 50 | 100 | 210 | 410 |
Kegelsenker HSS-G – Allround für Stahl, Guss und Aluminium
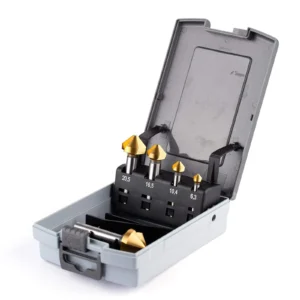 Kegelsenker Set HSS-G 90° – in RoseBox (DIN 335 C)ab 24,27 €Preisspanne: 24,27 € bis 71,71 €
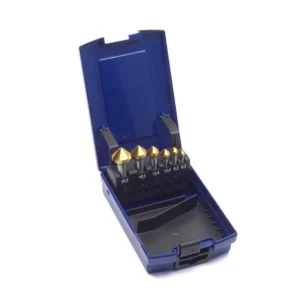 Kegelsenker HSS-G 90° ungleich geteilt in Roseboxab 66,29 €Preisspanne: 66,29 € bis 168,01 €
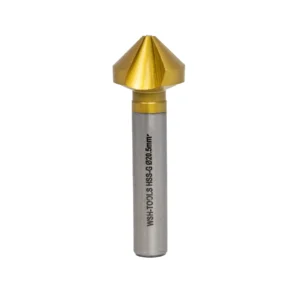 Kegelsenker HSS-G 90° U-Nut ungleich geteiltab 4,26 €Preisspanne: 4,26 € bis 34,35 €
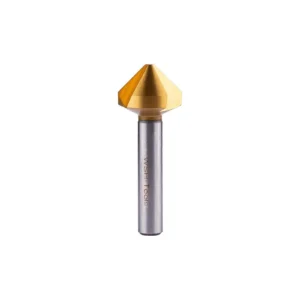 Kegelsenker 90° HSS-G V-Nut dreischneidig, CBN-geschliffen nach DIN 335C für Stahl & Metallab 2,45 €Preisspanne: 2,45 € bis 17,25 €
Welcher Kegelsenker für Edelstahl?
Für Edelstahl (V2A, V4A) und hochfeste Stähle sind Kegelsenker aus HSSE-Co5 die richtige Wahl: Der Schnellarbeitsstahl mit 5 % Kobalt (Werkstoff-Nr. 1.3243) bleibt auch bei höheren Temperaturen schnitthaltig. Wichtig sind:
- niedrige Drehzahl und gleichmäßiger Vorschub – der Senker darf nicht „reiben“, sonst verfestigt sich der Edelstahl,
- ausreichend Schmierung, zum Beispiel mit opta Akawax Schneidfett,
- Senker mit ungleicher Teilung oder U-Nut gegen Rattern,
- TiAlN- oder AlTiN-Beschichtung für höhere Standzeit bei Wärme.
Für Stahl, Guss und Aluminium sind Kegelsenker aus HSS-G die wirtschaftliche Allround-Lösung.
Kegelsenker HSSE-Co5 für Edelstahl
 Kegelsenker-Satz spiralisiert HSSE-Co5 90 Grad DIN 335 Cab 103,50 €Preisspanne: 103,50 € bis 207,20 €
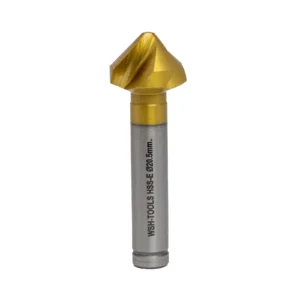 Kegelsenker spiralisiert HSSE-Co5 90° ungleich geteiltab 9,45 €Preisspanne: 9,45 € bis 40,94 €
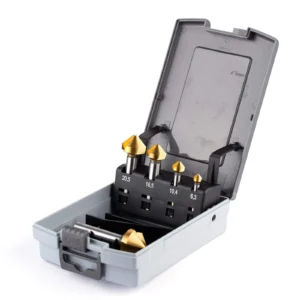 Kegelsenker 90° HSSE-Co5 mit Ungleicher Teilung (Ratterfrei) – DIN 335 Cab 42,57 €Preisspanne: 42,57 € bis 116,05 €
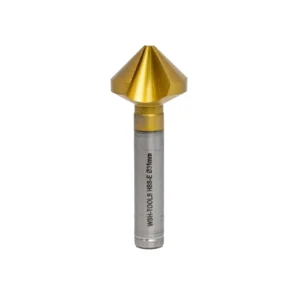 Kegelsenker HSS-E U-Nut DIN-1.3343 Senker nach DIN-335C 90°ab 7,66 €Preisspanne: 7,66 € bis 29,46 €
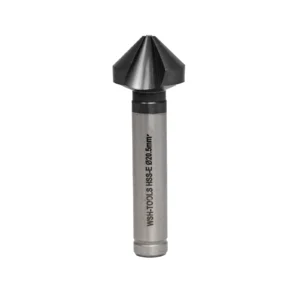 HSS-E Kegelsenker 90° ungleich geteilt nach DIN 335C für Stahl & Edelstahlab 8,23 €Preisspanne: 8,23 € bis 43,64 €
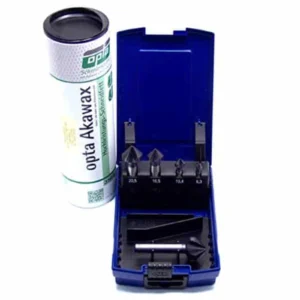 Kegelsenker-Set HSS-E 90° U-Nut gleich geteiltab 68,38 €Preisspanne: 68,38 € bis 96,92 €
 Kegelsenker HSSE-Co5 nach DIN-335C 90° V-Nutab 4,40 €Preisspanne: 4,40 € bis 22,33 €
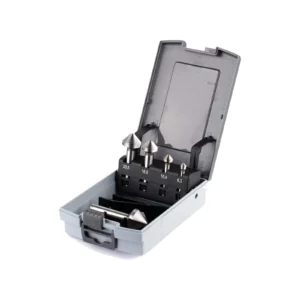 Kegelsenker Set HSS-E 90° V-Nut in RoseBoxab 50,66 €Preisspanne: 50,66 € bis 117,75 €
Schneidfett für Edelstahl
Rattern vermeiden
- Werkstück und Maschine stabil spannen, möglichst kurz auskragend arbeiten.
- Drehzahl senken, Vorschub nicht zu gering wählen.
- Ungleich geteilte Senker verwenden – die unterschiedlichen Schneidenabstände brechen die Schwingung.
- Ein Schaft mit drei Spannflächen verhindert das Durchrutschen im Bohrfutter.
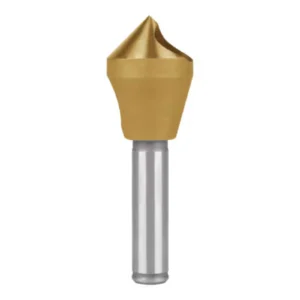
Querlochsenker zum Entgraten von Querbohrungen
Beschichtung: blank, TiN, TiAlN oder AlTiN?
- Blank – Allround, auch für Aluminium und NE-Metalle.
- TiN – höhere Standzeit in Stahl und Guss, auch für Aluminium geeignet.
- TiAlN / AlTiN – für Edelstahl, hochfeste Stähle und hohe Temperaturen, nicht für Aluminium.
Kegelsenker-Sätze – 5- bis 8-teilig
Kegelsenker-Satz spiralisiert HSSE-Co5 90 Grad DIN 335 Cab 103,50 €Preisspanne: 103,50 € bis 207,20 €Kegelsenker Set HSS-G 90° – in RoseBox (DIN 335 C)ab 24,27 €Preisspanne: 24,27 € bis 71,71 €Kegelsenker 90° HSSE-Co5 mit Ungleicher Teilung (Ratterfrei) – DIN 335 Cab 42,57 €Preisspanne: 42,57 € bis 116,05 €Kegelsenker HSS-G 90° ungleich geteilt in Roseboxab 66,29 €Preisspanne: 66,29 € bis 168,01 €Kegelsenker-Set HSS-E 90° U-Nut gleich geteiltab 68,38 €Preisspanne: 68,38 € bis 96,92 €Kegelsenker Set HSS-E 90° V-Nut in RoseBoxab 50,66 €Preisspanne: 50,66 € bis 117,75 €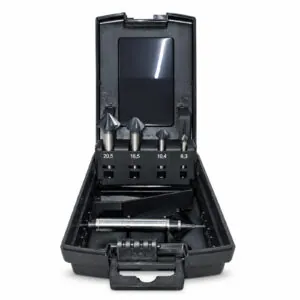 Kegelsenker-Set Fünfschneider HSS-Co5 – 5-/6-teilig DIN 335, 90° Senkwinkel für Edelstahl & Stahl Ø 6,3–25 mmab 105,78 €Preisspanne: 105,78 € bis 110,69 €
HSS-G oder HSSE-Co5 erkennen
Die HSSE-Co5-Kegelsenker von WSH-Tools haben einen Ring am Schaftende. Daran lassen sie sich in der Werkstatt schnell von HSS-G-Senkern unterscheiden.
Kegelsenker im Shop
- Kegelsenker HSSE-Co5 – für Edelstahl und hochfeste Stähle
- Kegelsenker HSS-G – Allround für Stahl, Guss und Aluminium
- Kegelsenker-Sätze – 5- bis 8-teilig, auf Wunsch mit Schneidfett
Stumpfe Senker schleift unser Schleifdienst nach. Fragen zur Auswahl beantworten wir gern über das Kontaktformular.